Para un centro de servicio de acero moderno, la automatización ya no es solo una forma de hacer la línea de procesado de bobina más rápida. La pregunta más importante es si la línea puede repetir un ajuste verificado, proteger la calidad de la banda, guiar al operador en los cambios de producto y conservar la información de procesado que los clientes esperan cada vez más. Una línea rápida pero sin disciplina de ajuste puede generar más desperdicio, retrabajo y riesgo que valor.
Desde la perspectiva de un fabricante de equipos de procesado de bobina, la mejor estrategia de automatización conecta el diseño mecánico, el control de accionamientos, los sensores, la guía del operador y los registros de producción. Las funciones concretas dependen del material, el ancho, el espesor, el peso de bobina, el programa de corte y los requisitos de la etapa siguiente. Esos límites de aplicación deben confirmarse en la fase de ingeniería; nunca deben suponerse a partir de un paquete genérico de automatización.
Por qué la automatización es hoy una decisión de control de proceso
Los centros de servicio y los procesadores por pedido suelen manejar múltiples grados de acero, anchos y volúmenes de pedido en la misma semana. Una línea de corte longitudinal puede pasar de una bobina laminada en caliente ancha a un pedido de inoxidable o de metal no ferroso más estrecho. Una línea de corte transversal puede pasar de un pedido de producción estándar a un lote corto con requisitos más estrictos de planeidad o longitud. Cada cambio crea oportunidades de ajuste incorrecto, movimientos innecesarios, ajustes inseguros y primeras piezas no uniformes.
La automatización crea valor cuando controla la variación en estos puntos de decisión. Debe ayudar al operador a cargar el trabajo correcto, confirmar el material correcto, ajustar la línea de forma segura y reconocer cuándo el proceso se sale del rango previsto. En otras palabras, la automatización debe hacer el proceso correcto más fácil de repetir.
1. El ajuste por receta debe reducir la variación
Una receta útil no es solo un valor de velocidad guardado. Según la línea, puede incluir el grado del material, el espesor y ancho nominales, el programa de corte objetivo, la disposición de cuchillas, la información de separadores, la posición del guiado de entrada, los ajustes de la ruta, los parámetros de referencia de tensión, los parámetros del bobinador, los ajustes de la niveladora y los tiempos de corte. La receta debe dar un punto de partida controlado, permitiendo aún ajustes técnicos autorizados según las características reales del material.
Para el corte longitudinal, la disciplina de recetas puede reducir errores en la preparación de cuchillas y separadores. Para el nivelado y el corte transversal, puede ayudar a coordinar los parámetros de referencia de holgura de rodillos, la calibración de alimentación, el control del bucle y la secuencia de corte. La receta también debe mostrar el historial de modificaciones e indicar qué ajustes requieren confirmación antes del arranque. Esto es especialmente importante cuando el comprador procesa materiales con características distintas aun con espesor nominal similar.
2. Los sensores deben proteger el proceso, no solo recolectar datos
La automatización se vuelve útil cuando las señales de los sensores llevan a decisiones. El diámetro de bobina, la posición de la banda, la velocidad de línea, la carga de los accionamientos, la altura del bucle, la respuesta de tensión y el comportamiento de la cola de bobina pueden ayudar al sistema de control a detectar condiciones anómalas. La señal del guiado de bordes puede ayudar a mantener la alineación de la banda. Las señales de carga y posición pueden apoyar movimientos más seguros del carro de bobinas, los rodillos de apriete, los guiados y otros equipos de transporte.
La pregunta práctica no es cuántos sensores tiene la línea, sino si el sistema los usa para generar alarmas claras, interbloqueos, paradas controladas e información de diagnóstico. El operador debe poder entender qué ocurrió y qué verificar a continuación. Una interfaz bien diseñada distingue un problema de material de un problema de ajuste, uno mecánico y una parada relacionada con la seguridad.
3. El control de calidad debe incluir el comportamiento de la banda
La velocidad de línea es solo una parte de la productividad. Una línea de procesado de bobina también debe entregar un producto utilizable. Según la aplicación, el rango de calidad puede incluir rebaba de corte, estado del borde, curvatura (camber), telescopado, firmeza del bobinado, protección superficial, planeidad, longitud de corte y uniformidad en el apilado o atado.
Por eso, la automatización debe coordinar velocidad, tensión, guiado, aceleración, desaceleración y paradas en lugar de optimizar un solo valor. La banda fina puede ser sensible a la estabilidad de tensión y al guiado de bordes. Un material más pesado o de mayor resistencia puede exigir más del par de los accionamientos, la rigidez de la máquina, los frenos y el soporte del material. La niveladora puede necesitar un enfoque distinto al de la enderezadora cuando el problema es la comba transversal (crossbow), la onda de borde (edge wave) o el pandeo central (center buckle). La capacidad exacta de espesor, grado, velocidad y precisión sigue siendo una cuestión de diseño de línea por confirmar.
Por esta razón, el comprador debe preguntar cómo el sistema de control vincula los ajustes del proceso con verificaciones de calidad medibles. Incluso cuando la inspección siga siendo parcialmente manual, el registro de producción debe facilitar la relación entre un defecto y un lote de material, una versión de receta, un cambio de ajuste o una decisión del operador.
4. Un cambio más seguro es un beneficio de productividad
La automatización del cambio debe reducir la exposición a trabajos de transporte evitables. Funciones útiles: carga guiada de bobina, centrado automático, enhebrado controlado, ajuste motorizado del guiado, posicionamiento de la ruta por receta y una lógica clara de estado seguro. Estas funciones no eliminan la necesidad de operadores capacitados; les ayudan a ejecutar la misma secuencia de forma consistente y a mantenerse alejados de puntos de atrapamiento innecesarios o equipos en movimiento.
La seguridad y la productividad deben diseñarse juntas. Un sistema de control que obligue al operador a ignorar alarmas o a repetir pasos manuales de posicionamiento terminará perdiendo ambos beneficios. Un mejor enfoque combina zonas protegidas, información visible de estado, lógica de habilitación, control manual jog cuando corresponda y un procedimiento de recuperación que explique cómo continuar tras una parada.
5. La trazabilidad convierte los datos de procesado en valor para el cliente
Para muchos centros de servicio, la salida útil no es solo la bobina cortada o el blank cortado, sino la confianza de que el material se procesó según el pedido y podrá identificarse después. Un registro práctico de trazabilidad puede vincular el ID de la bobina de entrada, la información de grado o colada (heat), el número de pedido, la versión de receta, el operador, los ajustes clave, los resultados de inspección y el ID de la bobina o paquete de salida.
Esta información apoya los pedidos repetidos y el análisis de causa raíz. Si un cliente reporta un problema de planeidad o de bobinado, el procesador puede revisar el historial real del trabajo en lugar de depender de la memoria. Si el mismo material se procesa de nuevo, la receta anterior puede servir de referencia en lugar de un atajo no verificado. La integración con el ERP o el sistema de gestión de producción puede ser adecuada, pero el alcance debe corresponder al flujo de trabajo real y a las necesidades de almacenamiento de datos del procesador.
Preguntas que el comprador debe hacer antes de especificar la automatización
El comprador debe preguntar si el sistema propuesto puede almacenar recetas de trabajo, gestionar permisos de modificación, apoyar ajustes técnicos manuales, explicar alarmas, registrar inspecciones de calidad y exportar datos de producción. También debe preguntar cómo opera el sistema cuando las condiciones del material difieren de la receta nominal, cómo se recupera el operador tras una parada y qué funciones son estándar, opcionales o requieren confirmación de aplicación.
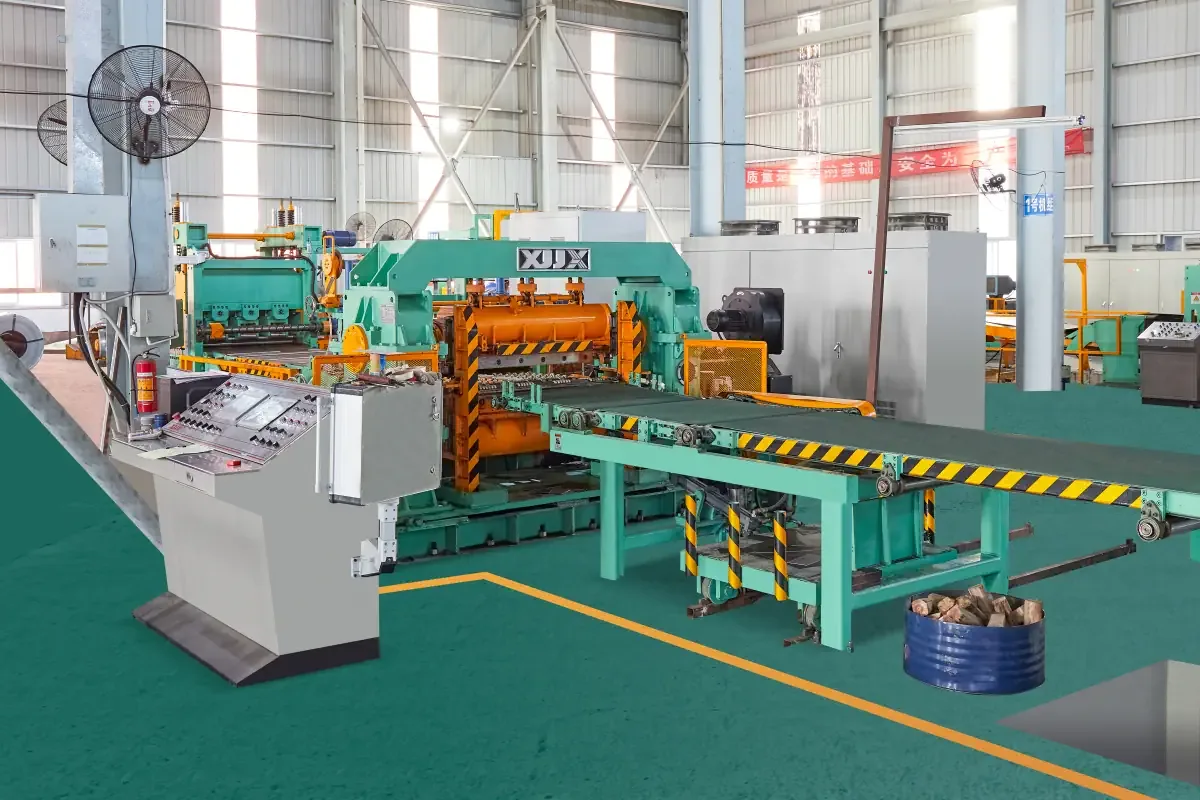
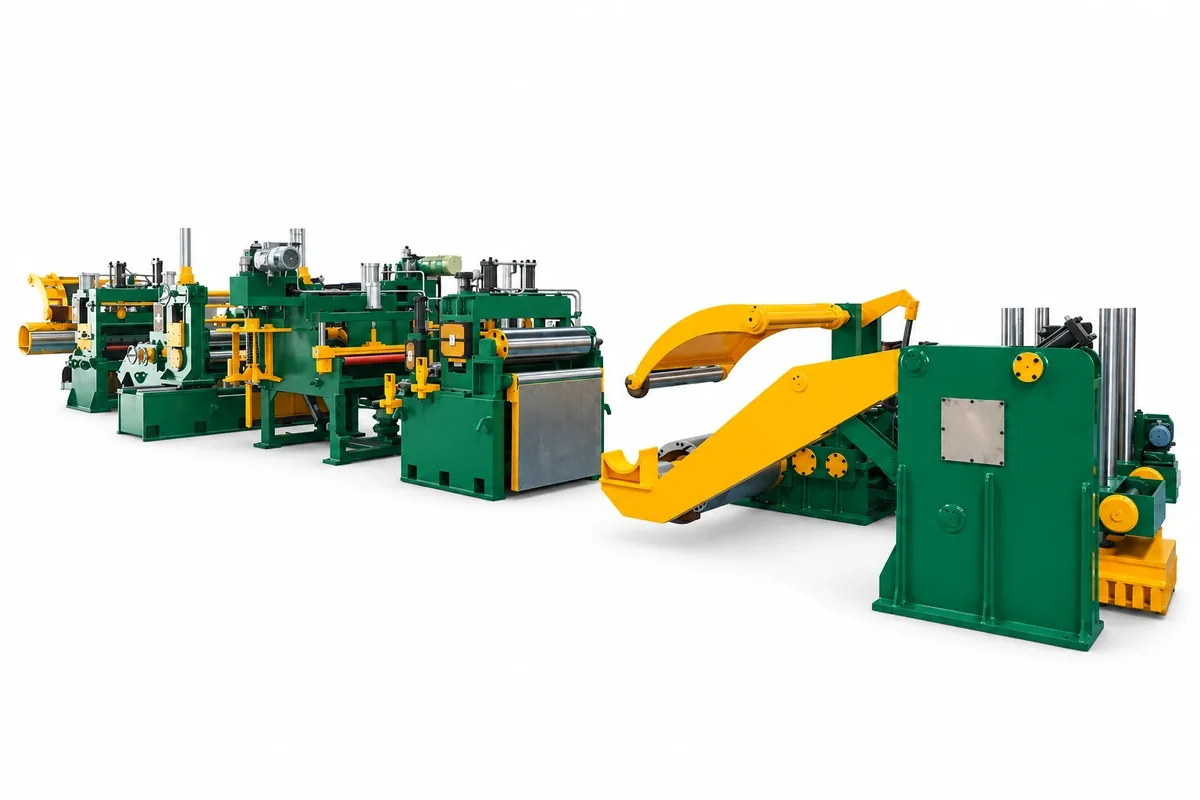
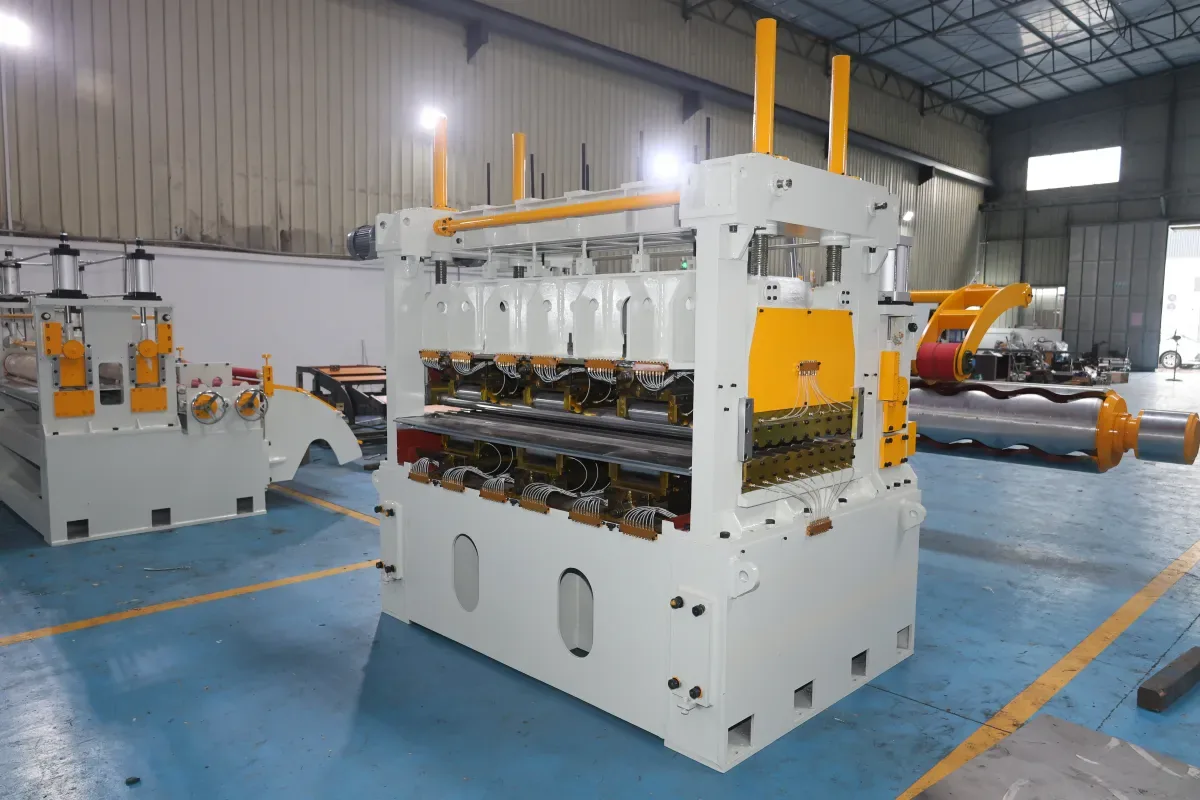
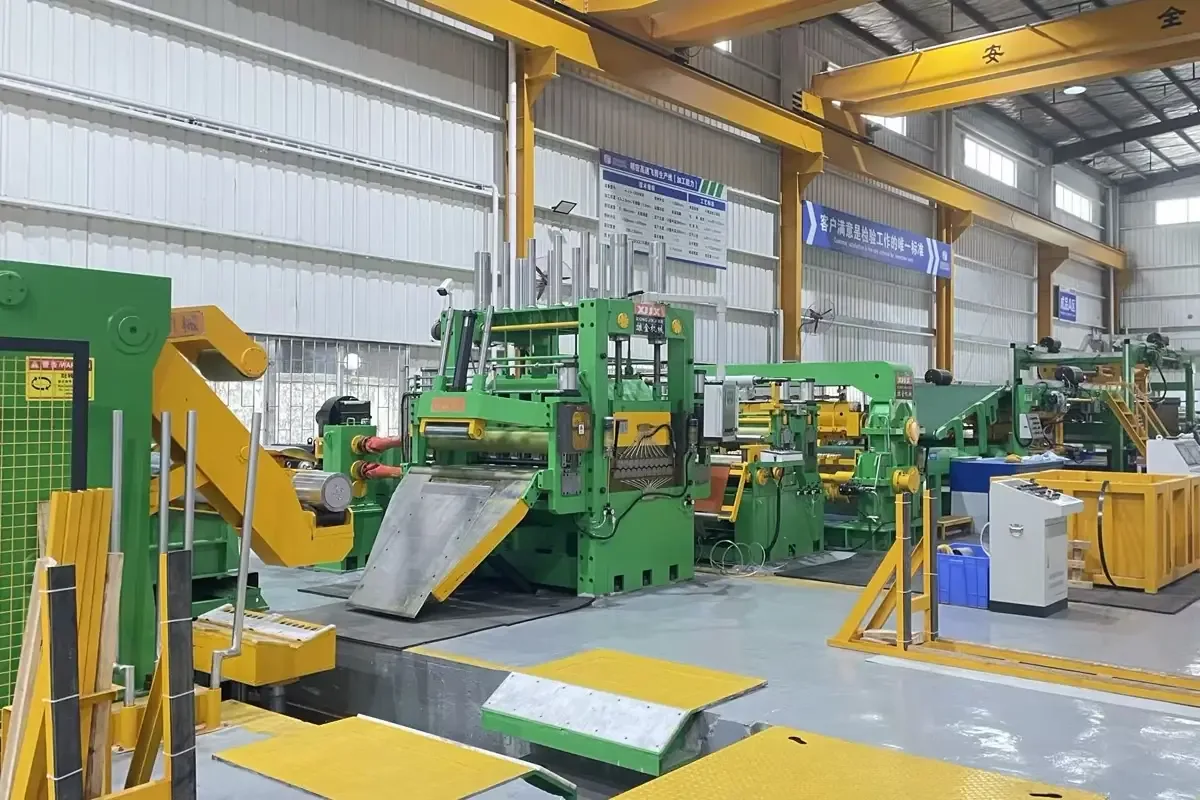
También es útil considerar toda la línea en lugar de solo el gabinete de control. Los proyectos de referencia de XIONGJIN —la línea de corte longitudinal con doble cabezal y tensión por correa, la línea de cizalla volante 1650 y la línea de corte transversal de 1850 mm— muestran por qué las discusiones de automatización deben ligarse al layout del proceso y a la estructura real del producto.
Conclusión
Los proyectos más sólidos de automatización del procesado de bobina no empiezan con promesas de velocidad máxima, sino con una definición clara de repetibilidad, seguridad, calidad y flujo de información. El ajuste por receta, los sensores útiles, la tensión y el guiado estables, los cambios más seguros y los registros de producción trazables pueden hacer la línea más fácil de operar y de mejorar.
Para cualquier línea nueva o mejorada de corte longitudinal, nivelado o corte transversal, el paquete de automatización adecuado depende del rango de materiales y los objetivos de proceso del cliente. Una evaluación técnica detallada debe confirmar las capacidades aplicables antes de elegir el equipo y antes de fijar expectativas de desempeño.