Para lámina de aluminio con altas exigencias superficiales, elegir la línea de corte transversal no depende solo de la velocidad de corte. La pregunta clave es si la banda puede seguir moviéndose a través de la niveladora mientras se corta cada lámina. Por eso muchos proyectos de corte transversal de aluminio priorizan la configuración de cizalla volante o cizalla de seguimiento: la cizalla se sincroniza con la banda en movimiento en lugar de exigir que la banda se detenga para cada corte convencional.
La razón es muy práctica. Cuando un ciclo de cizalla de parada obliga a la banda a desacelerar o detenerse mientras está dentro de una niveladora bajo carga, el aluminio puede permanecer en contacto estático con los rodillos de trabajo. El tiempo de parada bajo contacto con los rodillos, el cambio de tensión de la banda, la contaminación de los rodillos o el deslizamiento momentáneo al rearrancar pueden aumentar el riesgo de marcas visibles de rodillo o de variación local de planeidad. En aluminio desnudo, brillante, recubierto, cepillado o con film protector, un defecto superficial aceptable en otro material puede convertirse en un problema de calidad frente al cliente.
Esto no significa que toda línea de corte transversal de aluminio deba usar cizalla volante o cizalla de seguimiento. Una línea de cizalla de parada bien diseñada puede ser adecuada para trabajos más lentos y menos sensibles a la superficie. Pero cuando la superficie del material y la apariencia de la lámina acabada son decisivas, mantener la banda en movimiento continuo a través del módulo de nivelado suele ser el principio tecnológico más seguro.
La respuesta corta: proteger el nivelado continuo
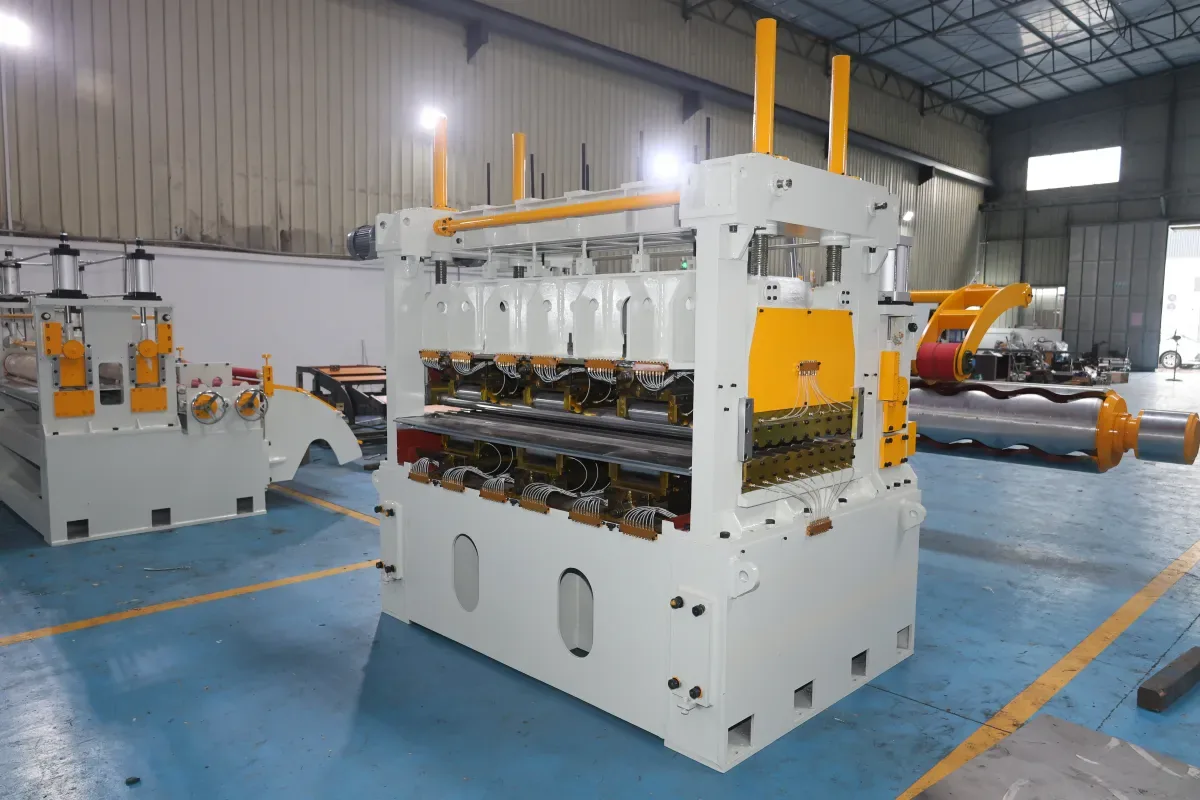
Una niveladora de precisión elimina la curvatura de bobina y mejora la planeidad de la lámina haciendo pasar la banda por una serie de rodillos de trabajo controlados. El proceso es más estable cuando el movimiento de la banda, la tensión de entrada y de salida y el contacto con los rodillos se gestionan como una condición continua y unificada. En el ciclo convencional de arranque-parada, esa condición cambia constantemente: la velocidad de la banda disminuye, la banda puede detenerse y la línea vuelve a acelerar.
Para el aluminio, la preocupación no es simplemente que la máquina se haya "detenido". Es la combinación de la sensibilidad superficial y las condiciones de contacto durante la parada. Si la banda permanece presionada contra rodillos bajo carga más tiempo del previsto, cualquier ligera contaminación del rodillo, variación en su estado, diferencia local de presión o desequilibrio de tensión tiene más oportunidades de dejar una marca visible. El rearranque puede añadir otra perturbación si la banda no recupera de inmediato una tensión y adherencia estables.
Por eso, las marcas de rodillo son un riesgo que hay que controlar, no una consecuencia inevitable de cada parada. Este riesgo cobra más importancia cuando el producto exige un alto acabado visual, superficies finas o fáciles de rayar, muchos cortes de láminas cortas, o un ritmo de producción que genera muchos ciclos de arranque-parada por bobina.
Cómo cambian el proceso la cizalla volante y la cizalla de seguimiento
Una cizalla volante corta mientras la banda está en movimiento. El mecanismo de corte acelera y se sincroniza con la velocidad de la línea durante el recorrido de corte, luego regresa y se prepara para la siguiente lámina. La cizalla de seguimiento persigue el mismo objetivo de producción: su movimiento de corte se coordina con el material en movimiento para que el flujo principal de la banda no se interrumpa con cada corte convencional.
La terminología y los mecanismos pueden variar entre proveedores. "Cizalla volante", "cizalla de seguimiento" y algunas configuraciones de cizalla rotativa pueden describir mecanismos de corte diferentes. El objetivo técnico común importa más que el nombre: medir con precisión la banda en movimiento, sincronizar el corte con el recorrido de la banda y mantener estable el nivelado aguas arriba.
Cuando la banda se mantiene en movimiento, la niveladora puede operar sin el repetido detenerse-esperar y rearrancar del ciclo convencional de cizalla de parada. Esto favorece un paso más suave del material por el módulo de nivelado, reduce las variaciones de aceleración sobre la banda y ayuda a mantener condiciones consistentes de tratamiento superficial. También mejora la continuidad de producción cuando las láminas cortas exigirían paradas frecuentes.
Por qué el aluminio hace esta elección más importante
El aluminio se usa en productos donde la apariencia puede ser parte de la especificación técnica: paneles de electrodomésticos, lámina arquitectónica, componentes de transporte, blanks de envases, material recubierto y muchas piezas fabricadas. La sensibilidad exacta depende de la aleación, el temple, el espesor, el acabado superficial, el film protector, el conformado posterior y el estándar de aceptación del cliente. Estas condiciones deben confirmarse antes de elegir la línea.
En aplicaciones exigentes en superficie, el cliente no solo compra una cizalla. Compra la estabilidad de todo el recorrido desde el desbobinado hasta el apilado. La niveladora, los rodillos de arrastre o de apriete, el control del bucle, la medición de longitud, la sincronización de la cuchilla, el transporte y el apilador deben coordinarse sin crear puntos de presión local, rayaduras ni cambios bruscos de tensión.
Una cizalla volante o una cizalla de seguimiento merece especial consideración cuando el proyecto combina varias de estas condiciones:
- Lámina de aluminio desnudo, brillante, recubierto, cepillado, con film laminado u otros aluminios sensibles a la apariencia;
- Material fino o láminas acabadas que deben mantenerse planas y visualmente limpias;
- Láminas cortas que generan un gran número de cortes por bobina;
- Alta producción donde las aceleraciones y desaceleraciones repetidas dominan el ciclo;
- Exigencias estrictas en la etapa siguiente de estampado, conformado, pintado o lámina vista.
Estas condiciones por sí solas no prescriben un tipo de máquina concreto. Definen las preguntas que el equipo del proyecto debe resolver. La configuración de corte adecuada debe contrastarse con los datos reales de bobina y de lámina acabada requeridos.
La cizalla volante no sustituye las buenas prácticas de nivelado
El corte continuo reduce una fuente importante de riesgo, pero no compensa unos rodillos en mal estado ni una mala manipulación. El plan de protección superficial para el aluminio también debe revisar la limpieza, el acabado, la excentricidad y la presión de nivelado de los rodillos, la tensión de la banda, la precisión del guiado y el estado de toda superficie de contacto con la banda.
Por ejemplo, una línea continua aún puede rayar el aluminio si los rodillos tienen residuos adheridos, si un rodillo dañado crea un patrón de contacto repetido, si la adherencia de la banda es inestable o si el perfil de tensión no es adecuado al material. Del mismo modo, una línea de cizalla de parada aún puede entregar material conforme cuando el producto es poco sensible a la superficie y la línea se ha diseñado y probado para esa tarea.
La conclusión práctica es sencilla: la cizalla volante o la cizalla de seguimiento protegen la continuidad del proceso, mientras que la niveladora y los módulos de manipulación del material deben proteger la superficie. Ambas son necesarias.
¿Sigue siendo válida la cizalla de parada para el aluminio?
Sí — según los requisitos del proyecto. La cizalla de parada puede ser adecuada con ritmos de producción moderados, láminas más largas, exigencias visuales menos estrictas, o cuando el layout separa el módulo de nivelado del ciclo de corte. Un acumulador o bucle dedicado, en algunas configuraciones, puede ayudar a desacoplar el corte aguas abajo del recorrido de la banda aguas arriba. Que ese enfoque proteja a la niveladora de las interrupciones depende del layout real, el sistema de control, la capacidad disponible de acumulación de material y la secuencia operativa; debe verificarse para cada línea concreta.
Por eso es mejor decir que el aluminio exigente en superficie suele priorizar la solución de corte continuo, en lugar de decir que la cizalla de parada es imposible. El proveedor debe demostrar cómo se moverá la banda a través de la niveladora en producción normal, en los cambios de pedido y en situaciones poco frecuentes — no solo en un ciclo de corte ideal.
Qué verificar antes de elegir la cizalla
Una evaluación técnica útil debe partir del objetivo completo de producción en lugar de un modelo de catálogo. Facilite al proveedor la siguiente información:
- Aleación de aluminio, temple, rango de espesores y anchos, peso de bobina y estado superficial de entrada;
- Si la superficie es desnuda, recubierta, cepillada, con film u otro tipo exigente en apariencia;
- Longitud de lámina acabada, combinación de longitudes, tolerancia de corte admisible, requisitos de diagonal y frecuencia de corte;
- Planeidad requerida y criterios de aceptación del cliente para marcas, rayaduras o defectos visuales;
- Ritmo de producción deseado y si la niveladora debe mantenerse en movimiento continuo durante los cortes convencionales;
- Configuraciones requeridas de transporte, apilado, film protector y manipulación del material;
- Bobinas representativas para pruebas previas a la aceptación final.
Pida al proveedor que explique la lógica de sincronización entre el encoder de medición de la línea, la niveladora, los rodillos de apriete o de arrastre, y la cizalla. Para una solución de cizalla volante o de seguimiento, pida también el perfil de recorrido, el rango operativo seguro, la arquitectura de control y cómo reacciona la línea ante cambios de velocidad o de longitud de lámina. Esto convierte el requisito genérico de "sin marcas de rodillo" en una discusión técnica verificable.
Documentación relacionada de XIONGJIN
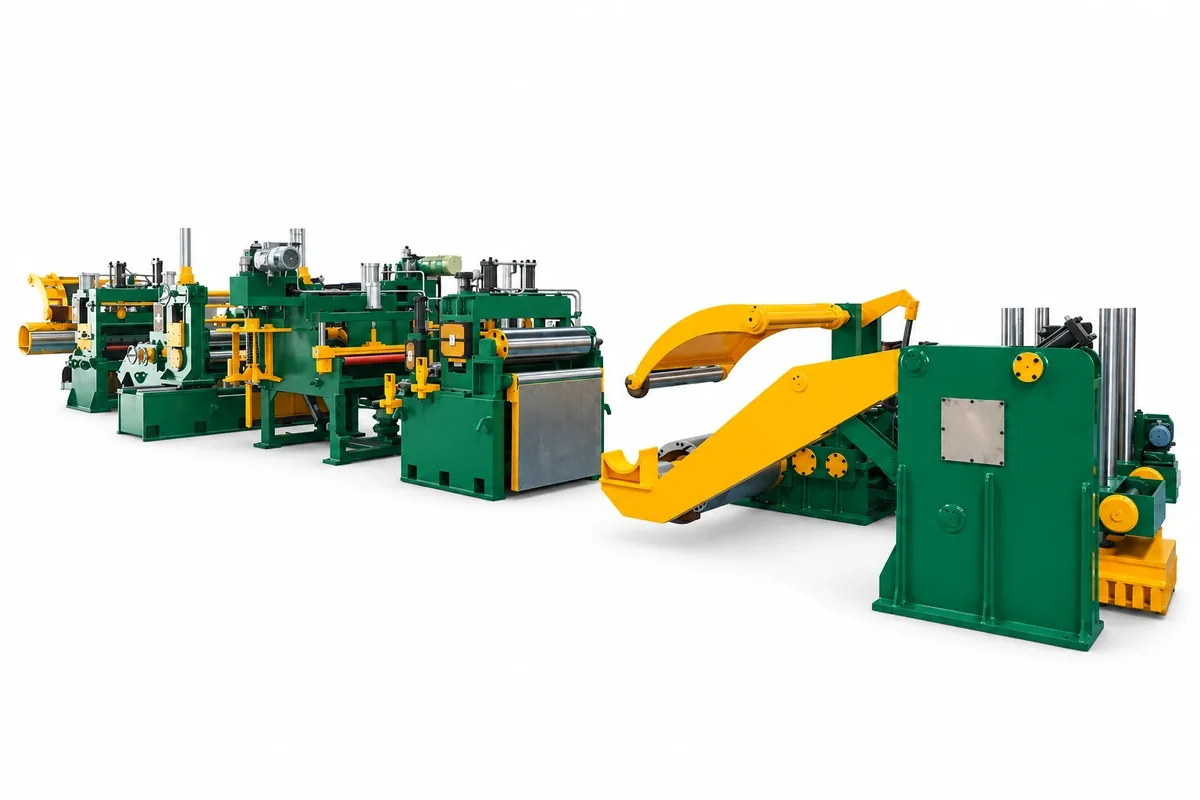
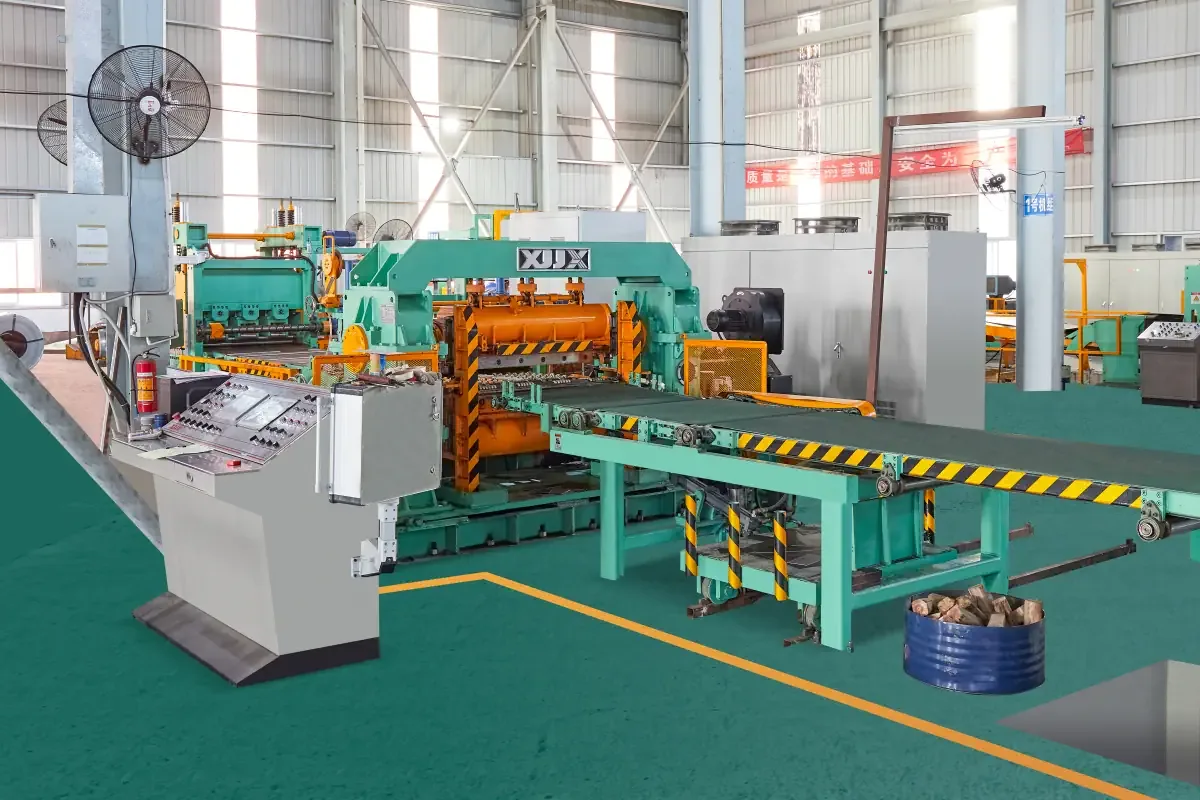
Para referencia visual de la producción de corte transversal continuo, vea el proyecto de cizalla volante de alta velocidad 1650 de XIONGJIN. Cuando el material y los requisitos superficiales permitan otro enfoque, el proceso también puede contrastarse con la línea de corte transversal con cizalla de parada 1650 y la línea de corte transversal con cizalla rotativa 1650 de XIONGJIN. Estas páginas son referencias del tipo de equipo; la idoneidad final debe confirmarse según las características reales de bobina y de lámina acabada.
Conclusión
Para aluminio exigente en superficie, la preocupación del usuario está justificada: mantener la banda en movimiento a través de la niveladora puede reducir un riesgo clave de marcas de rodillo. La cizalla volante o la cizalla de seguimiento lo logran completando el corte convencional sincronizado con el recorrido de la banda en lugar de detenerla para cada lámina. Sin embargo, la línea correcta no se elige solo por el tipo de cizalla. Debe combinar el movimiento continuo con rodillos de nivelado limpios y adecuados, tensión estable, sincronización precisa, manipulación protegida del material y verificación con bobinas de aluminio representativas.