El enhebrado de bobina suele verse como un paso corto entre una orden de producción y la siguiente. En realidad, es un punto de control de todo el proceso de corte longitudinal. La forma en que una bobina se recibe, se centra, se abre, se guía y se introduce en la línea afecta el contacto del operador, la adherencia de la banda, el estado de los bordes, el tiempo de ajuste y la estabilidad de las primeras bobinas acabadas.
Para procesadores que trabajan con fleje fino, sensible o de alto valor, un enhebrado improvisado puede causar más que un retraso. Una entrada mal preparada puede provocar deriva lateral, manipulación excesiva, contacto superficial o ajustes apresurados en el cabezal de corte. El mejor enfoque no es simplemente hacer los cambios de pedido más rápidos, sino hacerlos repetibles: la misma secuencia verificada, responsabilidades claras y posiciones de máquina conocidas en cada ocasión.
Este artículo explica cómo compradores y equipos de producción pueden ver el enhebrado de bobina en la línea de corte longitudinal como un proceso controlado. Es una guía práctica que no sustituye el manual de operación del fabricante del equipo, la evaluación de riesgos en planta, la capacitación ni los requisitos de seguridad vigentes.
Por qué el enhebrado merece atención técnica
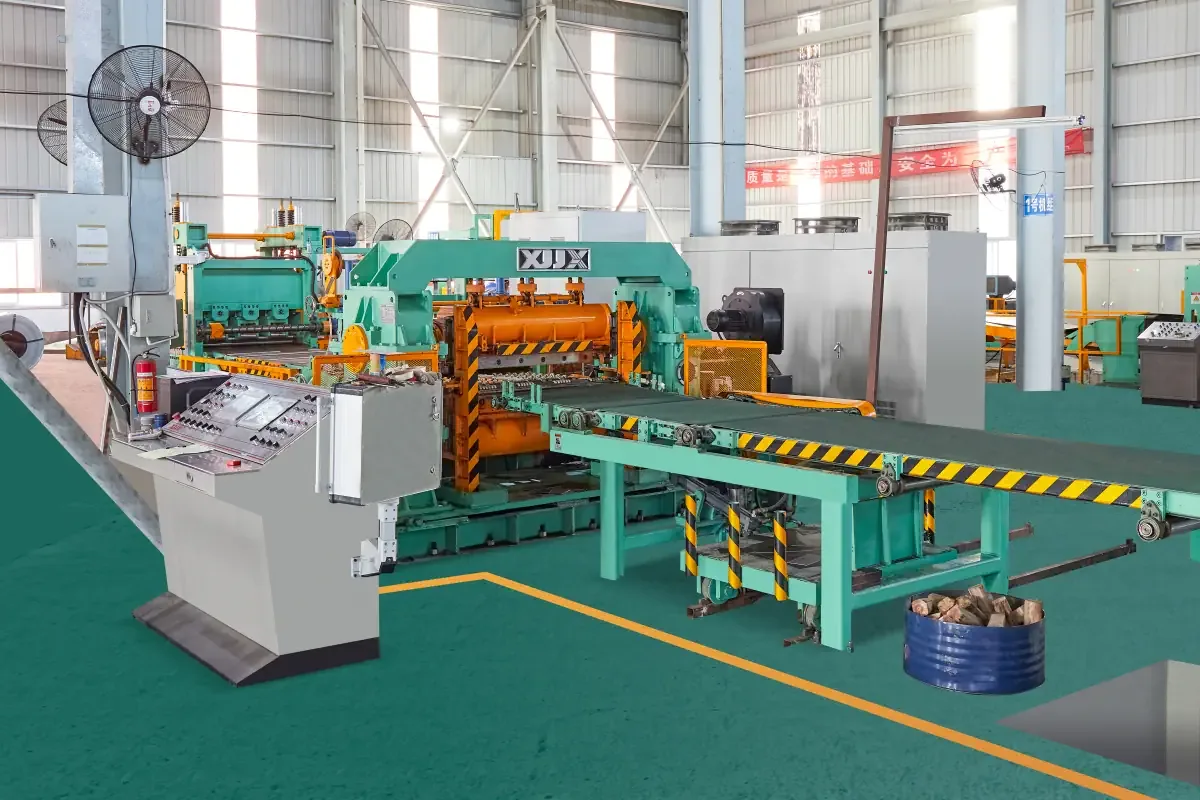
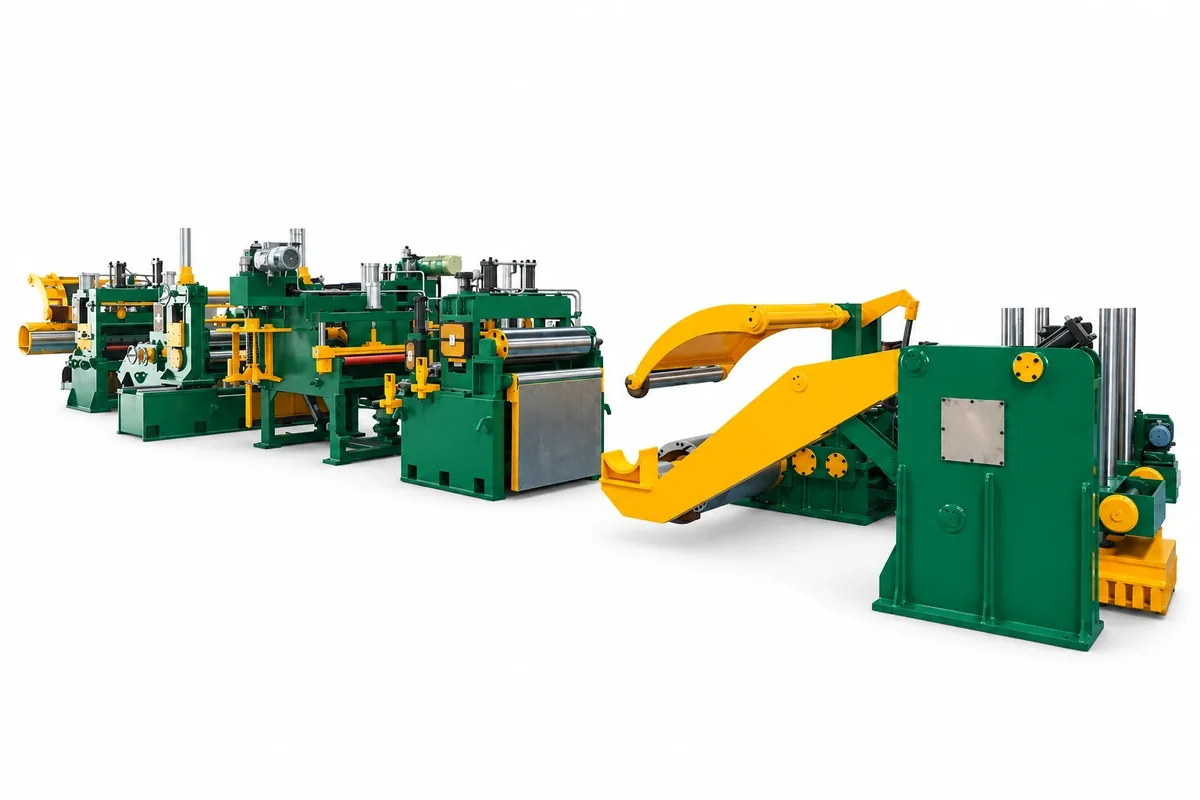
Una línea de corte longitudinal lleva una bobina ancha a través de múltiples funciones enlazadas: manipulación de bobina, alimentación, guiado de entrada, corte longitudinal, tratamiento de recortes, control de tensión y bobinado. Durante el enhebrado, la banda aún no está en estado estable. El operador puede estar confirmando la alineación, fijando un inicio de banda seguro y verificando que la banda sigue el recorrido previsto antes de acelerar la línea.
Esto hace que el módulo de entrada sea especialmente importante. Una bobina puede estar bien caracterizada y el cabezal de corte bien ajustado, pero los primeros metros de banda aún pueden verse afectados si el centrado de la bobina o el guiado de la banda no son consistentes. Un enhebrado repetible reduce la necesidad de correcciones de último minuto y ayuda al equipo a identificar si un problema de calidad se origina en la carga de la bobina, el guiado de entrada, el cabezal de corte o aguas abajo.
También mejora la entrega entre etapas. Cuando cada cambio de pedido usa los mismos puntos de control, los turnos pueden comparar resultados de ajuste, registrar excepciones y mejorar el proceso sin depender de la memoria de un operador.
1. Empezar por la bobina y el plan de carga
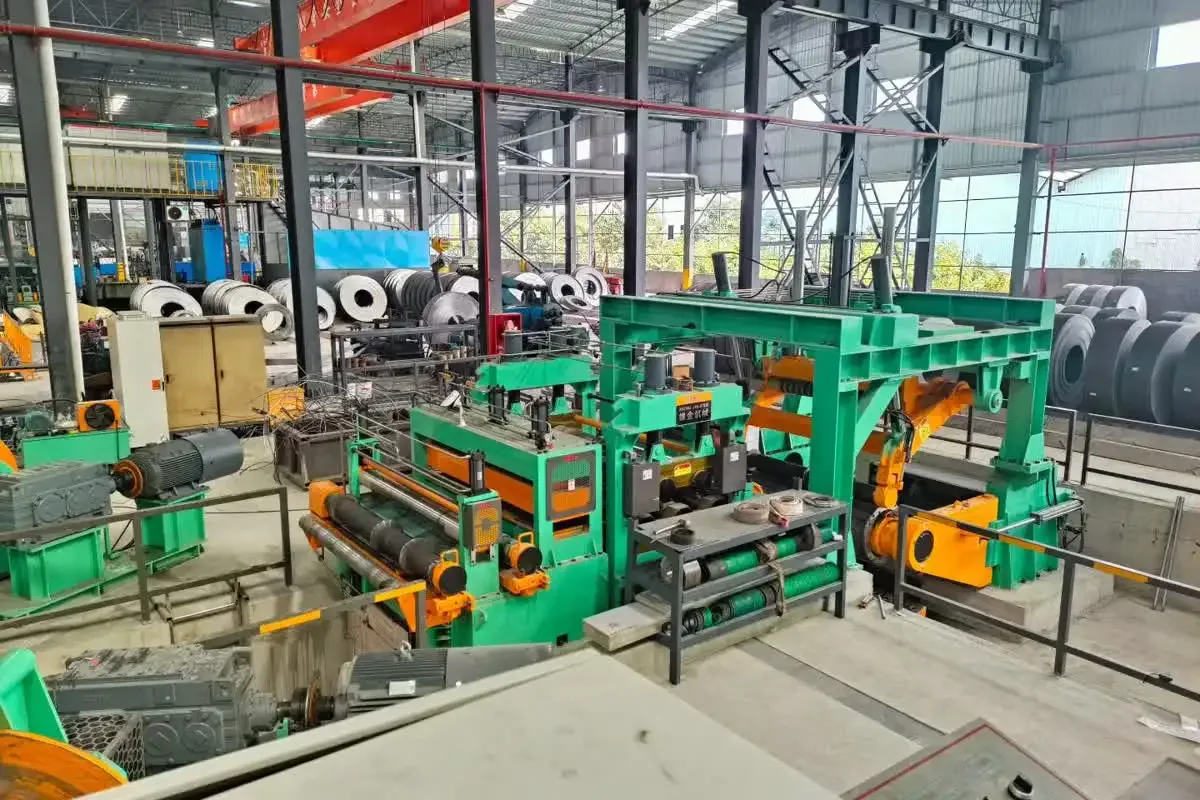
Antes de que la bobina llegue al desbobinador, confirme los datos del pedido que afectan el ajuste: ancho de bobina, rango de espesores, diámetro interior y exterior, peso de bobina, estado del material, sensibilidad superficial y anchos de fleje requeridos. El método de manipulación debe corresponder al tamaño real de la bobina y a la capacidad nominal del equipo en uso. No se base solo en la estimación visual cuando existan documentos del pedido o identificación de la bobina.
El plan de carga también debe definir la orientación de colocación de la bobina y la dirección de alimentación antes de moverla a su posición. Una bobina bien orientada reduce la manipulación posterior a la carga. El equipo debe poder verificar la orientación prevista de un vistazo, en lugar de descubrirla cuando la banda ya está parcialmente dentro de la línea.
Para compradores que especifican una línea nueva, esta es la razón por la que el recorrido del carro de bobinas, la capacidad de elevación, la geometría del soporte y el acceso a la línea merecen tanta atención como la capacidad del cabezal de corte. El carro de carga debe permitir una entrega controlada al desbobinador, no añadir otro ajuste manual torpe. La configuración adecuada depende de los datos de bobina y del layout, por lo que debe confirmarse durante la revisión técnica.
2. Preparar un recorrido de enhebrado limpio y visible
Una vez fijada la bobina, el siguiente objetivo es hacer visible el recorrido previsto de la banda. Retire el material de embalaje suelto, confirme que la mesa de entrada y los rodillos guía estén libres de obstáculos innecesarios y asegure que los equipos móviles relacionados estén en posición. El objetivo no es ordenar por estética, sino ver el inicio de la banda, los puntos de contacto del guiado y los posibles puntos de atrapamiento antes de que comience el movimiento.
En procesos que usan rodillos de retención, cuchilla separadora, rodillos de apriete o rodillos de entrada motorizados, su posición y secuencia deben estar definidas en la instrucción de trabajo. El equipo debe saber qué dispositivo establece primero el control de la banda y cuál permanece separado hasta que el inicio de la banda lo atraviese. Esto reduce la posibilidad de que dos operaciones se opongan o de que la banda se mueva de forma inesperada durante un ajuste.
Un recorrido de enhebrado bien diseñado también facilita la protección del material expuesto. Para fleje pulido, recubierto o fácil de rayar, revise las superficies de contacto y la limpieza de rodillos o mesas antes del enhebrado. Las marcas superficiales suelen ser costosas porque pueden aparecer solo cuando la bobina ya está avanzada en la producción.
3. Centrar la banda antes de exigir corrección al cabezal
El guiado de bordes no sustituye una mala colocación de la bobina. Su función es establecer y mantener la referencia prevista de la banda en la entrada. Si la bobina empieza muy descentrada, el operador puede verse obligado a corregir con frecuencia, lo que aumenta el riesgo de contacto con los bordes y de deriva lateral.
Una buena práctica es definir un simple paso de verificación de alineación antes de que el inicio de la banda llegue al cabezal de corte. El equipo confirma la línea central de la bobina, los ajustes del guiado de entrada y que el recorrido previsto de la banda coincide con la orden de producción. Si hay marcas visuales de centro, escalas o indicadores digitales de posición, úselos de forma consistente y registre cualquier ajuste no estándar requerido por el pedido.
En el primer avance lento de la banda, observe si entra en escuadra y si la tendencia de adherencia cambia tras cada equipo de entrada. Una corrección pequeña y temprana a velocidad segura es más fácil de entender que una corrección grande cuando muchos rodillos, cuchillas y dispositivos de tensión ya actúan sobre la banda.
Para una visión más amplia del flujo tecnológico de la línea, vea qué es el corte longitudinal. La clave de la disciplina en los cambios de pedido es sencilla: cada módulo debe recibir la banda en condiciones controladas desde el módulo anterior.
4. Tratar el primer avance de la banda como fase de verificación
El primer avance de la bobina debe hacerse con intención. Es la fase de confirmar la dirección de la banda, el estado de su inicio, la adherencia básica y la relación entre el equipo de entrada y el cabezal de corte. La línea debe mantenerse en un modo seguro y controlado hasta que el equipo confirme que la banda está bien posicionada y no hay contactos inesperados.
Mantenga responsabilidades claras. Una persona debe coordinar la secuencia donde el procedimiento en planta lo requiera; los demás deben ubicarse donde la comunicación visual sea posible y segura. Los controles, las paradas de emergencia y las zonas alrededor de piezas giratorias deben permanecer accesibles. Ningún operador debe entrar en zonas peligrosas para "seguir" la banda mientras el equipo está en marcha.
Un registro de ajuste útil puede incluir el código de bobina, el número de pedido, las referencias del guiado de entrada, condiciones anómalas de manipulación, el tiempo hasta la marcha estable y las acciones correctivas si la primera pasada no se adhirió como se esperaba. Con el tiempo, esta información revela fuentes repetidas de variación en el ajuste y ayuda al equipo técnico a decidir si hay que ajustar el guiado, cambiar la instrucción de trabajo o revisar la mecánica.
5. Proteger la calidad del fleje a través del cabezal de corte
Cuando el inicio de la banda llega al cabezal de corte, el foco pasa de la colocación de la bobina a la alimentación controlada. La banda debe llegar sin deriva lateral excesiva ni tensión inestable. Un cabezal no puede entregar de forma consistente los anchos de fleje y el estado de borde previstos si la alimentación a las cuchillas varía de forma impredecible.
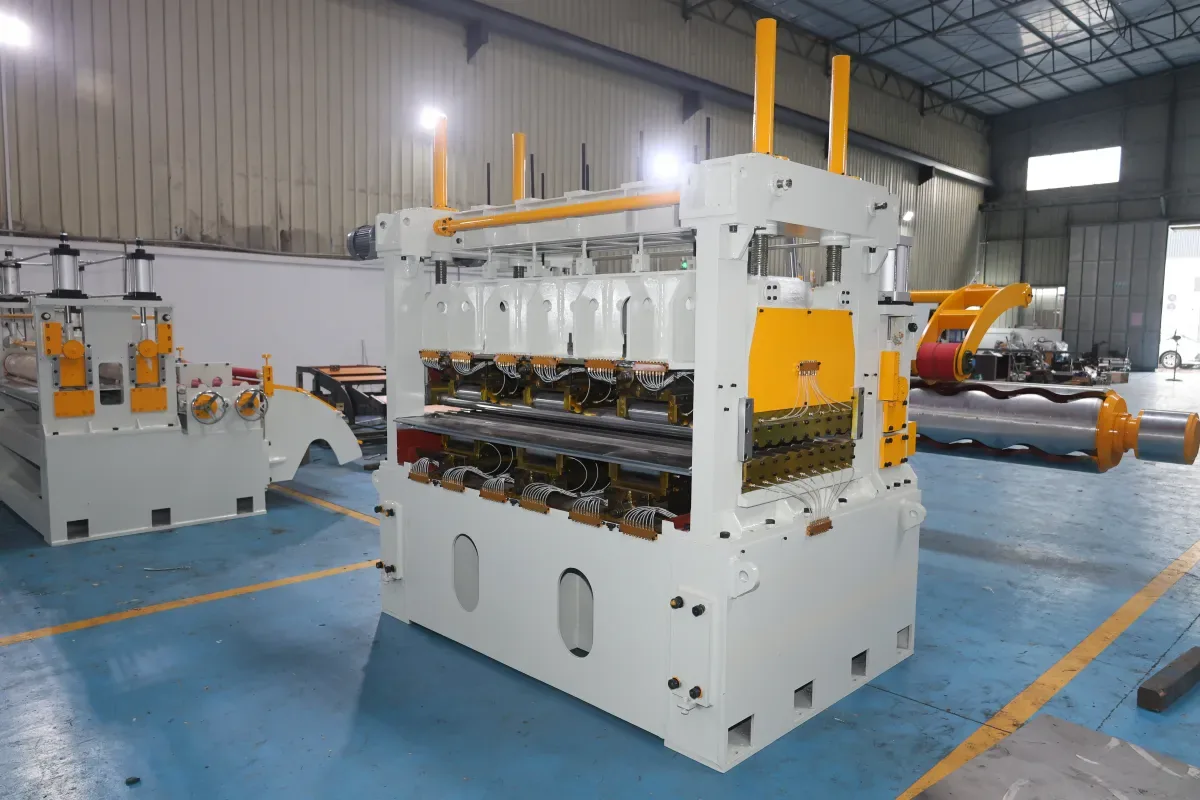
El ajuste de cuchillas, la selección de separadores, la superposición y la holgura deben definirse para el material y el tipo de corte por personal calificado, según el procedimiento documentado de la línea. Durante el enhebrado, la pregunta práctica es si la banda está entrando a las cuchillas en la posición prevista y si los primeros flejes son estables al salir del módulo de corte.
Si los primeros flejes muestran deriva anómala, bordes dañados, ondulación o separación irregular, resista la tentación de seguir acelerando sin una causa clara. Deténgase y revise el proceso de forma controlada. La causa raíz puede estar en la alineación aguas arriba, el estado de la banda, el ajuste de la herramienta, las características de tensión u otro factor específico de la línea. Registrar el estado antes de cambiar suele ser más útil que probar varios ajustes a la vez.
6. Llevar la repetibilidad al estándar operativo
La repetibilidad nace del diseño combinado con la disciplina operativa. Del lado del equipo, el comprador puede revisar el posicionamiento del carro de bobinas, la apertura del mandril del desbobinador, la disposición de rodillos de retención y cuchilla separadora, el ajuste del guiado de entrada, la visibilidad de la línea, las protecciones, los controles y el acceso para mantenimiento. Del lado operativo, los equipos necesitan pasos de enhebrado documentados, reglas de entrega, puntos de control y un procedimiento para reportar anomalías.
Una lista de verificación práctica debe ser lo bastante corta para usarse, pero lo bastante específica para no omitir nada. Puede incluir identificación de bobina, confirmación de izaje y carga, orientación de la bobina, equipos listos, recorrido despejado de la banda, ajustes de guiado, primer avance controlado, inspección del primer fleje y aprobación de marcha estable. La lista exacta debe adaptarse a la configuración de la línea y al programa de seguridad del cliente.
Para aplicaciones que exigen un control estrecho de la banda, es útil involucrar pronto al proveedor del equipo. Por ejemplo, la revisión de diseño de una línea de corte longitudinal de fleje fino 650 de alta precisión debe considerar a la vez la banda prevista, los materiales, el método de bobinado aguas abajo y el flujo de trabajo de la planta. Ningún componente aislado decide si el cambio de pedido será repetible; el resultado viene de la relación entre todo el proceso, desde la entrada hasta el bobinado.
Preguntas que el comprador debe hacer antes de cerrar la línea de corte longitudinal
- ¿Cómo se cargará, centrará y transferirá la bobina al desbobinador para la banda real?
- ¿Qué equipos de entrada controlan el inicio de la banda durante el enhebrado y cómo se ajustan?
- ¿Puede el operador ver las referencias clave de entrada y del cabezal desde la posición de control designada?
- ¿Qué accesos, protecciones e interbloqueos tiene el equipo para el enhebrado y los ajustes de rutina?
- ¿Qué posiciones de operación, ajustes de guiado y puntos de control debe documentar el equipo de producción?
- ¿Cómo cambiará la configuración de la línea con materiales sensibles a la superficie, fleje estrecho o material de alto valor?
Un inicio controlado crea un final estable
Un cambio de pedido rápido solo tiene valor si produce una línea estable. Un proceso disciplinado de enhebrado de bobina en la línea de corte longitudinal hace los primeros metros de banda más controlables, las primeras bobinas acabadas más fáciles de evaluar y todo el cambio más repetible. Al tratar la manipulación de bobina, el guiado de entrada y la verificación de la primera pasada como pasos técnicos —y no como transiciones informales— los procesadores pueden construir una base más confiable para la calidad y la producción.