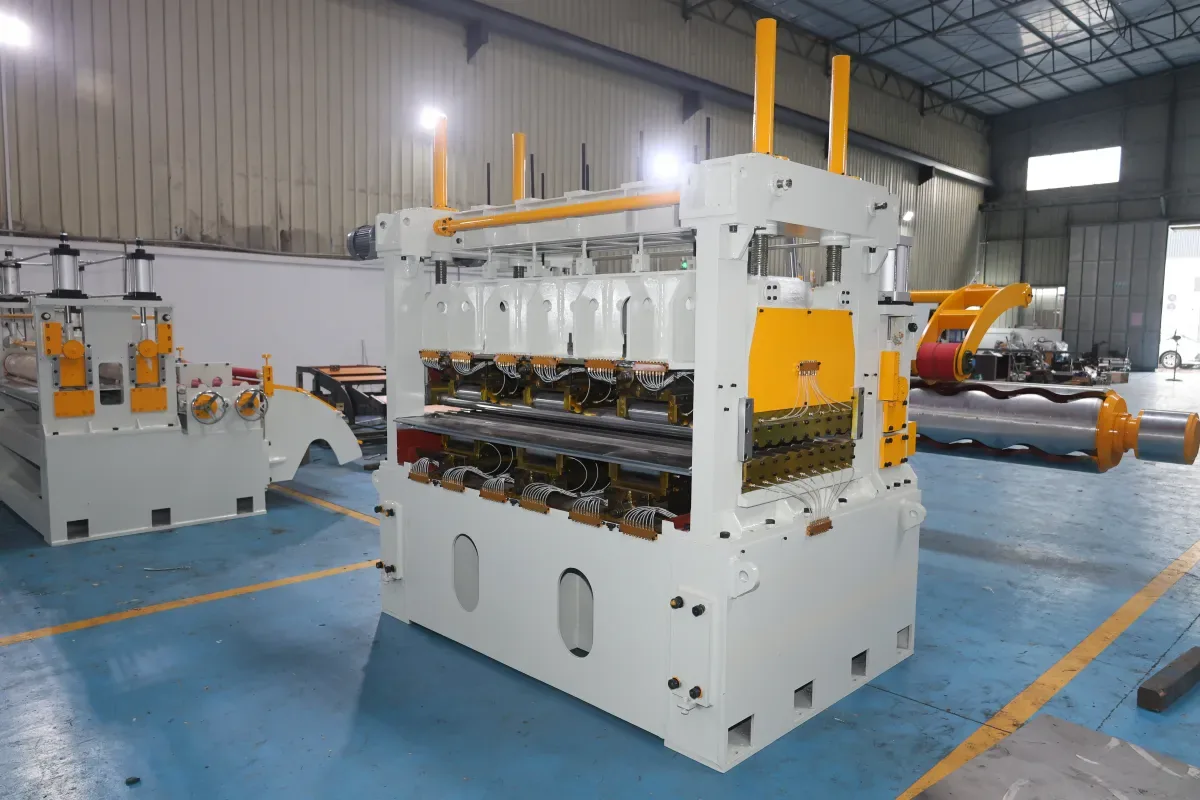
Cuando un procesador de bobina enfrenta una queja de planeidad, las palabras enderezadora y niveladora a veces se usan como si tuvieran el mismo significado. En una decisión de compra, ese atajo puede crear una desviación costosa. La elección correcta afecta la confiabilidad de la línea al alimentar el equipo siguiente, el desempeño de la banda procesada en las etapas posteriores y el volumen de retrabajo o clasificación evitable que un centro de servicio debe asumir.
Ambas máquinas usan flexión controlada a través de rodillos. Sin embargo, su función tecnológica prevista puede diferir. El comprador debe partir del estado del material y la salida requerida —no de un nombre de máquina familiar. Esta guía práctica explica la diferencia, las preguntas clave al especificar y cómo encajar la elección en una línea completa de procesado de bobina.
Nombres que se solapan, pero la tecnología primero
La terminología de maquinaria no está totalmente estandarizada en la industria. Un proveedor puede usar enderezadora para un módulo corrector compacto; otro puede describir una configuración mayor como módulo enderezador o nivelador. Por eso un simple nombre no es una especificación técnica.
Un punto de partida útil es identificar el defecto o el riesgo tecnológico. ¿La bobina de entrada trae curvatura de bobina longitudinal? ¿La banda deriva, se comba transversalmente o se comporta de forma inconsistente al llegar a la cizalla, la prensa, la estación de soldadura o el bobinador? ¿El procesador necesita una lámina notablemente más plana para apilar, fabricar o una etapa posterior sensible? La onda de borde, el pandeo central, los daños locales, las tensiones residuales, el estado superficial y la variación del material pueden apuntar cada uno a un nivel distinto de control tecnológico.
Ningún módulo corrector de rodillos debería aspirar a resolver todo estado de entrada. El grado del material, el rango de espesores, el ancho de banda, las características de fluencia, el peso de bobina, la sensibilidad superficial y la planeidad objetivo deben considerarse juntos. Para aplicaciones exigentes, la solución final siempre debe confirmarse con ingeniería específica del proyecto.
Para qué suele elegirse la enderezadora
La enderezadora suele elegirse cuando el requisito principal es reducir la curvatura de bobina o mejorar cómo se presenta la banda al entrar a la siguiente etapa de la línea. Al flexionar la banda repetidamente en direcciones alternas, puede ayudar a que el material sea más estable al alimentar, guiar, cortar o bobinar. El objetivo suele ser un recorrido de banda más confiable antes que el resultado más estricto posible de planeidad de lámina.
Cuándo tiene sentido económico la enderezadora
Un módulo enderezador puede ser una opción razonable cuando el material de entrada es relativamente uniforme y el proceso siguiente necesita sobre todo una alimentación estable. Ejemplos: un módulo de entrada antes de otro proceso, una línea donde el producto sigue en forma de banda, o una aplicación donde la planeidad exigible por el cliente es moderada. También puede ser una parte práctica de un layout de alimentación de bobina más amplio cuando el equipo técnico ya ha definido la forma residual admisible.
Esto no significa que la enderezadora sea la respuesta "básica" para toda bobina. Los grados de alta resistencia, las bandas anchas, las exigencias superficiales estrictas y la variación del estado de la bobina de entrada pueden cambiar el cálculo. El comprador debe preguntar qué defecto se espera que corrija el equipo y cómo se medirá el resultado después de la siguiente etapa —no solo si la máquina se describe como enderezadora.
Qué controla la niveladora
La niveladora suele elegirse cuando la línea exige un control más deliberado de la forma y la planeidad de la banda. Su disposición de rodillos, estrategia de apoyo, rango de ajuste y método de control están diseñados en torno a crear deformación controlada en toda la banda. El objetivo es gestionar las tensiones residuales con mayor eficacia para que el material procesado se desempeñe de forma más consistente en los trabajos siguientes.
La niveladora 4HI es un ejemplo de módulo nivelador de rodillos. La disposición precisa de rodillos, el diseño de su apoyo, el rango de materiales aplicable y la expectativa final de planeidad deben confirmarse para cada proyecto.
Plano no es lo mismo que recto a la vista
Una banda puede verse recta a lo largo mientras aún tiene problemas de forma que aparecen tras el corte, el apilado, el blanking, el conformado o la soldadura. Una lámina también puede yacer relativamente plana en un punto pero reaccionar distinto cuando la siguiente etapa libera tensiones residuales. Por eso, quien necesita planeidad confiable debe definir el estado final de la banda o lámina, no solo la apariencia a la salida de la máquina.
El requisito de nivelado cobra especial importancia cuando el material se cortará en láminas, alimentará etapas de fabricación o pasará por equipos que necesitan una entrada estable y repetible. En una línea de corte transversal, el módulo de nivelado debe considerarse junto con el control de entrada, el método de corte, la evacuación y el apilado. La configuración adecuada depende de toda la ruta tecnológica, no de una máquina aislada.
Compare la ruta tecnológica siguiente, no solo el módulo de rodillos
Para un procesador de bobina, la elección entre niveladora y enderezadora debe ligarse directamente al valor que se crea después del módulo corrector. Una línea que produce fleje para rebobinar tiene prioridades distintas a una que produce láminas para apilado controlado. Un cliente que alimenta una prensa, un sistema láser o una etapa de fabricación puede tener tolerancias distintas de forma residual que un cliente de lámina de stock convencional.
Por ejemplo, una línea integrada de corte transversal de 1850 mm para acero automotriz y galvanizado debe evaluarse como un sistema: el estado de la bobina de entrada, el requisito de nivelado, la calidad de corte, la manipulación de la lámina acabada y el uso posterior del cliente deben discutirse juntos. Del mismo modo, una línea de cizalla volante de alta velocidad tipo 1650 exige que los módulos correctores y de alimentación sean coherentes con el método de producción elegido, en lugar de ver la cizalla como una compra aislada.
Esta visión de sistema también evita un problema común de cotización: especificar una máquina solo por el espesor nominal. El espesor importa, pero no describe la resistencia, el ancho, el estado superficial, la geometría de bobina ni la expectativa final de calidad. Dos bobinas del mismo espesor nominal pueden exigir manipulaciones muy distintas.
Seis preguntas del comprador que mejoran la elección del equipo
- ¿Qué material se procesará? Defina la familia de grados, el estado, las características aproximadas de resistencia, el rango de espesores y anchos y la sensibilidad superficial.
- ¿Cómo está la bobina de entrada? Describa la curvatura de bobina, la comba transversal, la onda de borde, el pandeo central, los daños locales y la frecuencia de esos estados.
- ¿Cuál es el resultado final requerido? Defina si el objetivo es una alimentación estable, menor curvatura de bobina, mejor planeidad de lámina, apilado controlado o un requisito de fabricación en la etapa siguiente.
- ¿Qué ocurre después de la corrección? Indique si la banda se cortará, rebobinará, cortará a medida, soldará, blankeará, conformará o suministrará en láminas.
- ¿Cómo se verificará la calidad? Acuerde un método práctico de aceptación. La inspección visual, los criterios de planeidad y el desempeño en la etapa siguiente no siempre son equivalentes.
- ¿Cuánto varía la producción? Una línea que alterna materiales, anchos y pedidos se beneficia de una disciplina de ajuste clara y recetas repetibles.
Estas preguntas dan al fabricante del equipo la información necesaria para proponer el concepto de línea adecuado. También ayudan al comprador a comparar cotizaciones por alcance tecnológico en lugar de solo por el nombre destacado de la máquina.
El diseño de la línea y el control afectan el resultado
La niveladora o la enderezadora no operan solas. Las características del desbobinador, el guiado de entrada, la tensión de banda, los rodillos de apriete, el control del bucle, la lubricación o protección superficial, el momento de corte y la manipulación de salida pueden influir en cómo se mueve el material y en la apariencia del producto final. Una mala alineación o una tensión inestable pueden debilitar un módulo corrector bien elegido. A la inversa, una línea equilibrada puede hacer los ajustes más repetibles y simplificar las decisiones del operador.
El control importa porque la producción rara vez es una sola pasada de bobina fija. Con familias de materiales repetidas, los ajustes por receta y una retroalimentación clara pueden ayudar al operador a volver a ajustes conocidos de forma más consistente. Esta es una razón por la que la automatización del procesado de bobina merece atención más allá de la velocidad de línea: la automatización útil apoya la disciplina de ajuste, la observabilidad del proceso y la trazabilidad de calidad además de la velocidad de salida.
La automatización no debe verse como sustituto de un diseño mecánico sólido del proceso. El primer paso sigue siendo definir con claridad el material, los objetivos de calidad y la ruta tecnológica siguiente. Con eso claro, el concepto de control puede especificarse para hacer el proceso elegido más repetible.
Enfoque práctico para clientes de XIONGJIN MACHINERY
Al discutir una línea nueva con XIONGJIN MACHINERY, el comprador puede acelerar la revisión técnica proporcionando una lista de materiales representativos, las inquietudes de forma de la muestra, los procesos siguientes previstos y una definición práctica de la calidad del producto terminado. Esto facilita decidir si la aplicación necesita una función enderezadora compacta, un módulo nivelador más completo o un layout de línea distinto.
La clave es no asumir que toda bobina o todo uso final necesita el mismo equipo. Una elección técnicamente sólida equilibra las características del material, los requisitos del producto, la productividad, el acceso para mantenimiento y el valor comercial de una mejor salida. La configuración exacta, el rango de espesores aplicable y las expectativas de desempeño deben confirmarse según el material y las condiciones tecnológicas reales del cliente.
Conclusión
La decisión entre niveladora y enderezadora es, en última instancia, una decisión tecnológica. La enderezadora puede ser la respuesta eficiente cuando el objetivo es una alimentación estable y menor curvatura de bobina. La niveladora suele ser la opción más adecuada cuando la forma de la banda y la planeidad de la lámina están en el centro del valor de la etapa siguiente. Al definir el estado de la bobina de entrada, el objetivo final de calidad y toda la ruta de la línea antes de solicitar cotización, el procesador da al proveedor del equipo la mejor base para una solución eficaz y comercialmente razonable.
Ver también
Productos relacionados
Artículos relacionados
10/09/2026
Por qué las líneas de corte transversal de aluminio premium priorizan la cizalla volante
08/09/2026
Enhebrado de bobina en la línea de corte longitudinal: guía para cambios repetibles y seguros
02/09/2026