Una línea de corte longitudinal se evalúa por más que las bobinas que procesa. Para un centro de servicio de acero, un fabricante de la etapa siguiente o un productor de componentes, la calidad de cada borde cortado tiene un impacto directo en la etapa siguiente. Un borde afilado y controlado apoya el conformado, la soldadura, el recubrimiento, el estampado y la manipulación segura. En cambio, una rebaba inestable puede generar quejas que aparecen mucho después de que la bobina salió de la línea.
Por eso el control de rebaba en el corte longitudinal debe verse como una disciplina de todo el sistema de la línea, no como un simple ajuste de configuración. Las cuchillas del cabezal son el centro del resultado, pero el estado del material, el guiado de la banda, la tensión de entrada y salida, el bobinado, las prácticas de mantenimiento y la retroalimentación de inspección contribuyen. El objetivo correcto no es simplemente hacer la rebaba menos visible, sino lograr una calidad de borde repetible a una velocidad de producción comercialmente útil para la banda verificada del comprador.
Por qué el control de rebaba es un tema de negocio
La rebaba es el borde levantado o desgarrado que queda cuando se separa una banda. Su tamaño y forma pueden variar según el grado del material, el espesor, la dureza, el recubrimiento, el ancho, el tipo de corte y las condiciones de la línea. Incluso cuando la rebaba es pequeña, la inconsistencia cuesta: puede hacer que una bobina no sirva para un proceso siguiente sensible, aumentar el riesgo de manipulación, acelerar el desgaste de las herramientas de conformado o exigir etapas adicionales de desbarbado e inspección.
Para los centros de servicio, el riesgo comercial suele ser acumulativo. Un corte en el límite puede aceptarse en un pedido pero causar problemas cuando esa bobina cortada luego se conforma por rodillos, se estampa, se suelda o se usa en el sistema de alimentación automática del cliente. Por eso el comprador necesita una expectativa acordada de calidad de borde junto con las tolerancias de ancho de fleje, curvatura, telescopado y protección superficial. El control de rebaba no sustituye esas características; pertenece a la misma discusión de calidad.
En XIONGJIN MACHINERY, un proyecto de corte longitudinal debe empezar con una matriz clara de materiales y productos. La discusión técnica debe definir los grados de bobina, los rangos de espesor, las características de tracción, los anchos de corte, los requisitos de bobina acabada y las aplicaciones siguientes importantes para el comprador. La idoneidad exacta, la disposición de cuchillas y la configuración de la línea deben confirmarse técnicamente para el caso real de operación.
Qué revela la rebaba sobre el proceso de corte
El corte longitudinal rotativo es un proceso de corte controlado. Las cuchillas circulares superior e inferior deben morder la banda con la relación correcta para que el material primero se deforme plásticamente y luego se fracture de forma estable y predecible. Cuando el proceso de corte está equilibrado, el borde suele mostrar una combinación aceptable de borde redondeado, zona bruñida, zona de fractura y rebaba limitada. Cuando las condiciones se desvían, el perfil del borde se convierte en una útil señal de diagnóstico.
La holgura de cuchillas debe corresponder al material
La holgura de cuchillas suele discutirse como porcentaje del espesor, pero una regla fija no basta para decisiones de producción. La resistencia del material, la ductilidad, el recubrimiento y el estado de borde requerido influyen en el ajuste real. Una holgura viable para una bobina de acero blando puede no dar el mismo resultado en material de alta resistencia, acero inoxidable u otro espesor.
Una holgura excesiva puede causar una fractura más gruesa y mayor rebaba. Una holgura insuficiente puede aumentar la fuerza de corte, acelerar el desgaste de cuchillas y crear otro patrón de daño en el borde. La respuesta no es perseguir un número único para todos los casos, sino registrar los ajustes que han dado el estándar para las familias de materiales del comprador, confirmar el resultado mediante inspección del borde y controlar el cambio de pedido para restablecer la relación aprobada.
El estado de las cuchillas y la superposición merecen igual atención
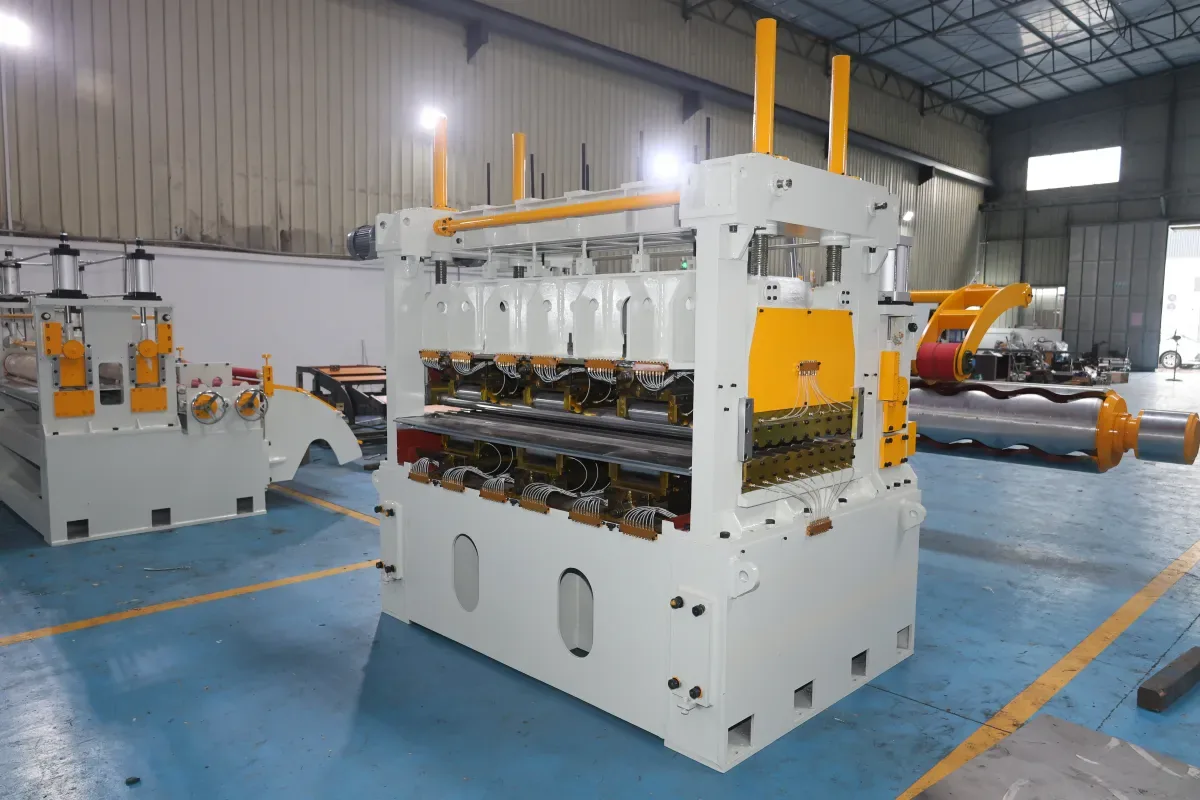
El filo, la geometría, la concentricidad y el estado de montaje de las cuchillas afectan el corte tanto como la holgura nominal. Un filo desgastado o dañado puede aumentar la carga de corte y hacer la calidad del borde menos consistente en un programa de corte. Una superposición incorrecta también puede alterar la línea de corte. En la práctica, un programa de mantenimiento debe incluir criterios de inspección significativos para el producto que se vende —no solo un intervalo de calendario.
El operador también se beneficia de un método claro de reporte. Si cambia un patrón de borde, el equipo de línea debe poder distinguir si la causa probable es el estado de las cuchillas, un error de ajuste, la variación del material de entrada, la adherencia de la banda o las características de tensión. Cambiar cuchillas sin identificar la causa puede ocultar un problema tecnológico repetido en lugar de resolverlo.
El control de rebaba es una disciplina de todo el sistema
Estado de la bobina, alimentación y guiado de bordes
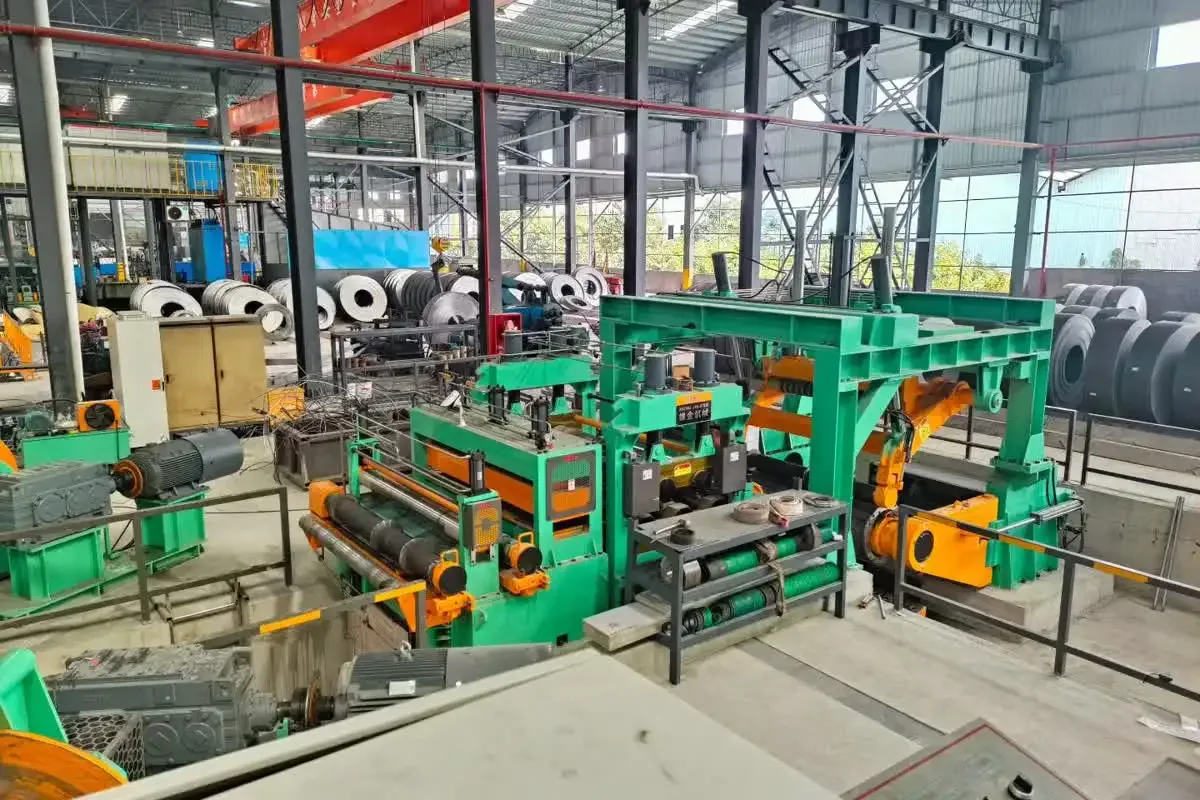
El corte longitudinal empieza antes de que la banda llegue a las cuchillas. Una bobina con capas desplazadas, bordes dañados, mal enrollado, forma residual y alimentación inconsistente pueden dificultar un corte estable. Un buen módulo de entrada debe permitir una carga segura de la bobina y una alimentación controlada, mientras el sistema de guiado establece un recorrido de banda consistente. Si la banda se mueve lateralmente o entra al cabezal en condiciones cambiantes, el ajuste de cuchillas no puede dar el mismo resultado en cada pasada.
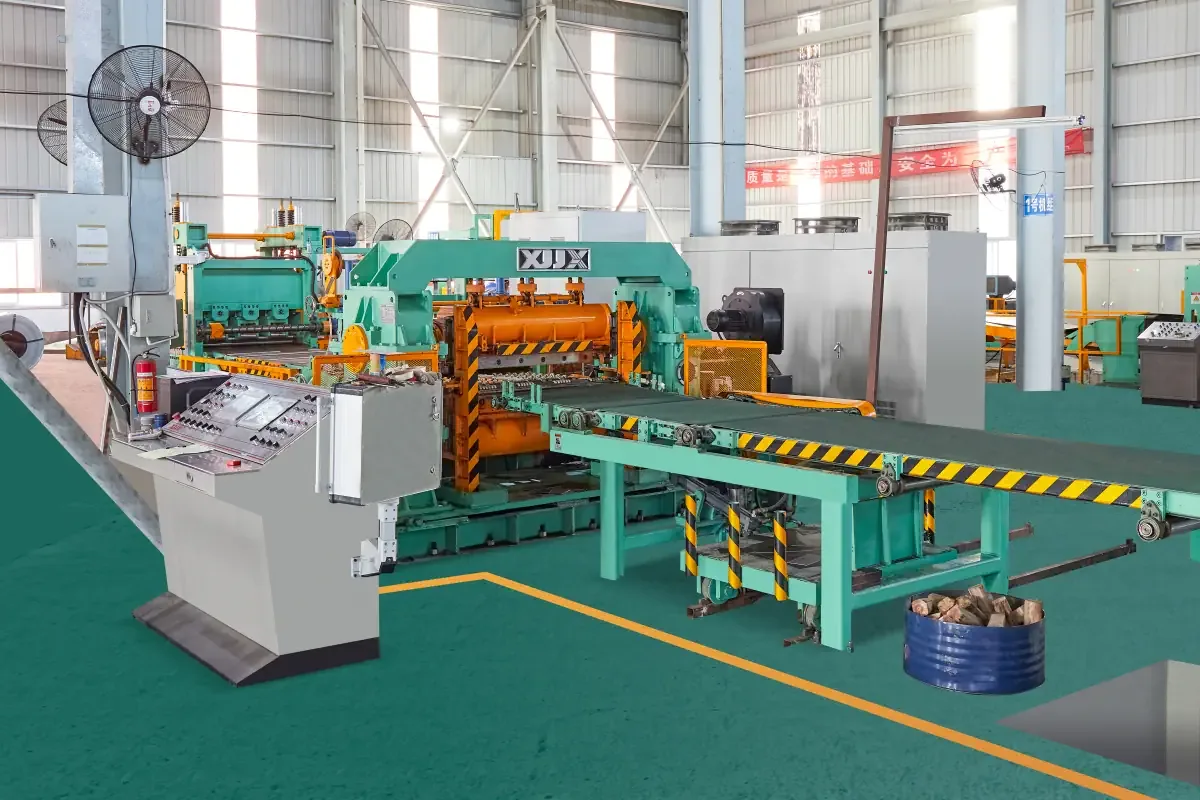
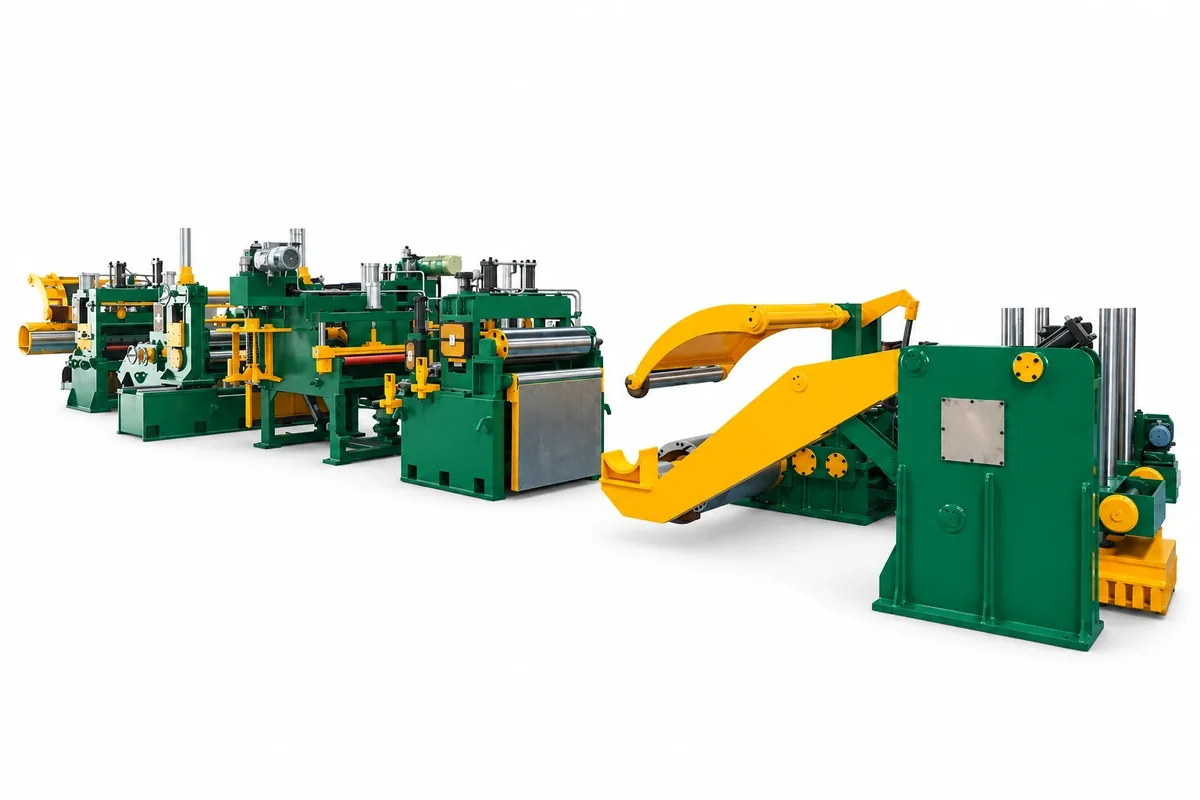
Esta es una razón por la que el comprador debe revisar todo el flujo de material en lugar de elegir un solo cabezal. El resumen publicado ¿Qué es el corte longitudinal? es un punto de partida útil para mapear las funciones clave desde la carga de bobina hasta el bobinado. Para proyectos que necesitan una configuración de mayor carga, la página del proyecto verificado de corte longitudinal 1850 con doble cabezal de XIONGJIN ilustra el tipo de discusión de configuración específica del proyecto que el comprador debe tener con el proveedor del equipo.
La tensión y el bobinado protegen el resultado después del corte
El borde del fleje sigue importando después de salir de las cuchillas. Una tensión insuficiente o inestable puede hacer que los flejes deriven, se aflojen, rocen con partes de la línea o produzcan un mal enrollado. Una tensión excesiva puede causar otra serie de problemas, incluidas marcas, deformación o esfuerzos innecesarios en material fino y sensible. La estrategia correcta de tensión depende del material, el tamaño del fleje, la disposición del separador, los requisitos de bobina acabada y la capacidad de la línea elegida.
Por eso, la calidad del bobinado es parte del control de rebaba en sentido práctico. Un borde limpio que luego se daña por una manipulación inestable de la banda se convierte en un problema de calidad para el comprador. El separador, el equipo de tensión, el tratamiento de recortes y el control del bobinador deben revisarse como un sistema enlazado. Por ejemplo, la página del proyecto verificado de corte longitudinal 1850 con doble cabezal y tensión por correa puede ayudar al comprador a preguntar sobre la disposición de tensión y la manipulación del material, mientras que la elección final del equipo debe confirmarse según el proceso requerido.
Un proceso práctico de aceptación y mantenimiento
La calidad de borde confiable se construye con retroalimentación disciplinada. Durante la aceptación, comprador y proveedor deben acordar cómo elegir las bobinas representativas, qué anchos de corte se evaluarán, cómo se inspeccionarán las muestras de borde y qué condiciones de producción se registrarán. Esto crea una línea base en lugar de dejar la aceptación en un juicio visual de una sola vez.
En producción regular, un plan de control útil suele incluir las siguientes acciones:
- Documentar herramienta, holgura, superposición y disposición de separadores para los trabajos que han dado el estándar.
- Inspeccionar la primera bobina tras un ajuste o cambio de herramienta, y luego muestrear periódicamente según el material y el riesgo de calidad.
- Registrar observaciones sobre la bobina de entrada, incluidos bordes dañados, inquietudes de forma o estados superficiales anómalos.
- Monitorear la adherencia de la banda, la respuesta de tensión y el enrollado de la bobina acabada en lugar de inspeccionar solo el cabezal.
- Seguir la tendencia de problemas de borde repetidos por familia de material y tipo de corte para un mantenimiento basado en evidencia.
El valor de este proceso es tanto la velocidad como la calidad. Cuando el equipo puede vincular un estado de borde visible con los ajustes registrados y las características de la línea, puede corregir la causa real más rápido. Eso reduce las bobinas de prueba, mejora la repetibilidad del ajuste y da al equipo comercial una base más confiable para discutir la calidad del borde con el cliente.
Cómo debe especificar el comprador la línea de corte longitudinal
El comprador a veces solicita una velocidad objetivo o un peso máximo de bobina antes de definir la calidad del producto que la línea debe proteger. Esas entradas importan, pero deben acompañarse de un resumen completo de la aplicación. Una buena solicitud de cotización incluye los tipos de materiales, los rangos de espesor y ancho, el peso de bobina, el rango de resistencia a la tracción si se conoce, los anchos de corte mínimo y máximo, el número de flejes, las expectativas de calidad de borde, los requisitos de bobinado, las necesidades de automatización y las aplicaciones siguientes.
También es útil definir el trabajo difícil, no solo el promedio. Una línea que procesará una mezcla de acero al carbono, inoxidable, bobinas recubiertas o material de alta resistencia puede necesitar herramientas y estrategias operativas distintas en todo el rango. El comprador debe preguntar cómo se planifican el cambio de pedido, el control de tensión, el tratamiento de recortes y el control de calidad para esos casos. No debe asumir que una configuración adecuada para un espesor o aleación servirá automáticamente para todo pedido futuro.
XIONGJIN MACHINERY puede usar esta información para desarrollar una discusión técnica en torno al cabezal adecuado, el equipo auxiliar, el control y la disposición de manipulación del material. El mejor resultado es una configuración verificada que conecta la entrada de material, los objetivos de borde cortado, los requisitos de bobina acabada y prácticas operativas sostenibles —no un parámetro destacado elegido de forma aislada.
Conclusión
El control de rebaba en el corte longitudinal es una medida práctica de qué tan bien se especifica, mantiene y opera una línea de procesado de bobina. La holgura y el estado de las cuchillas son esenciales, pero operan dentro de un proceso mayor que incluye el estado de la bobina, la alimentación, la adherencia, la tensión, el bobinado, la inspección y la retroalimentación de mantenimiento. Los centros de servicio que gestionan esos factores juntos están mejor posicionados para proteger la calidad del borde manteniendo una producción confiable.
Para un nuevo proyecto de línea de corte longitudinal, el siguiente paso eficaz es definir los requisitos reales de material y de calidad de borde, y luego revisarlos con el proveedor del equipo antes de cerrar la configuración. Ese enfoque mantiene la discusión centrada en las necesidades tecnológicas verificadas y ayuda a convertir una simple observación de rebaba en una decisión técnica útil.