Para un procesador de bobina, una bobina de acero de 20 mm no es simplemente una versión más gruesa de la lámina común. Una línea confiable de corte transversal de lámina gruesa debe desbobinar, aplanar, medir, cortar y apilar material pesado sin perder el control de la planeidad, la precisión de longitud ni la calidad superficial. La línea correcta se elige desde todo el rango del proceso —no solo por el espesor nominal. El grado del acero, el límite elástico, el ancho, el peso de bobina, los diámetros interior y exterior, la longitud de lámina requerida y el procesado siguiente deben verificarse antes de especificar el equipo.
Por qué el procesado de bobina gruesa exige otro enfoque
La bobina laminada en caliente gruesa puede traer curvatura de bobina (coil set), comba transversal (crossbow), onda de borde (edge wave) y tensiones residuales desiguales de un tramo a otro. Cuando la banda se corta en láminas, estas tensiones pueden manifestarse como alabeo o deformación local durante la soldadura, el conformado, el mecanizado o el corte térmico. Una lámina que se ve bien sobre el transportador aún puede moverse o torcerse en el procesado siguiente.
El espesor magnifica el efecto de cada decisión mecánica. Un pequeño error de holgura, un apoyo insuficiente o una tensión de entrada inestable pueden afectar todo el ancho. Para material de 20 mm, la pregunta no es si la línea puede mover la bobina, sino si puede crear deformación controlada de forma repetible protegiendo a la vez rodillos, bastidor, hidráulica, cizalla y superficie del material.
Cómo operan la línea de corte transversal y el nivelado de lámina gruesa
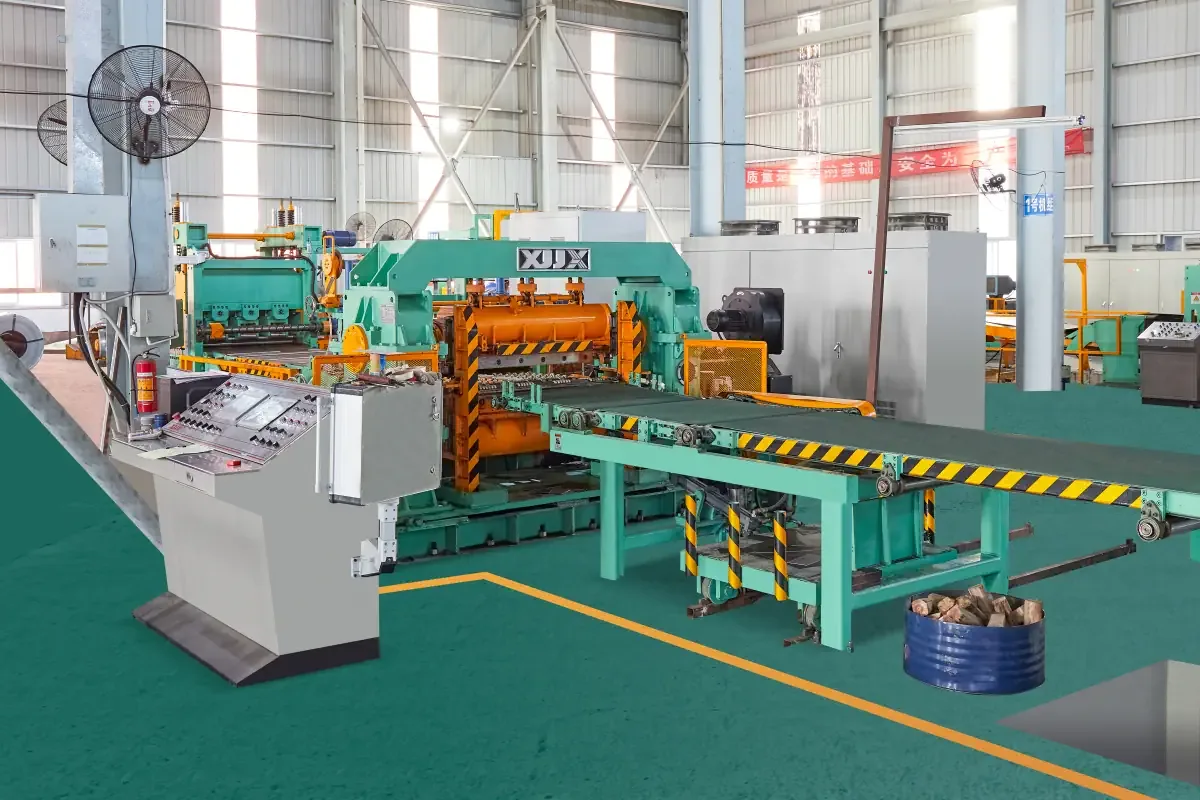
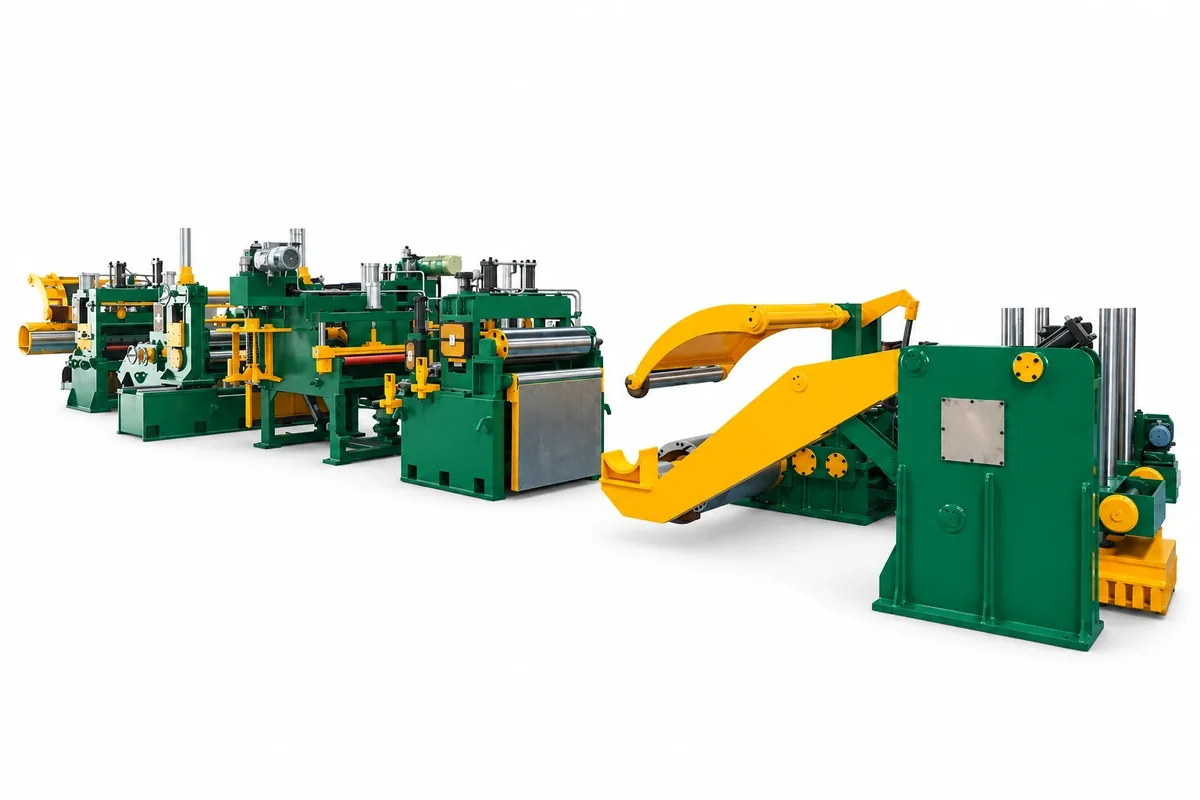
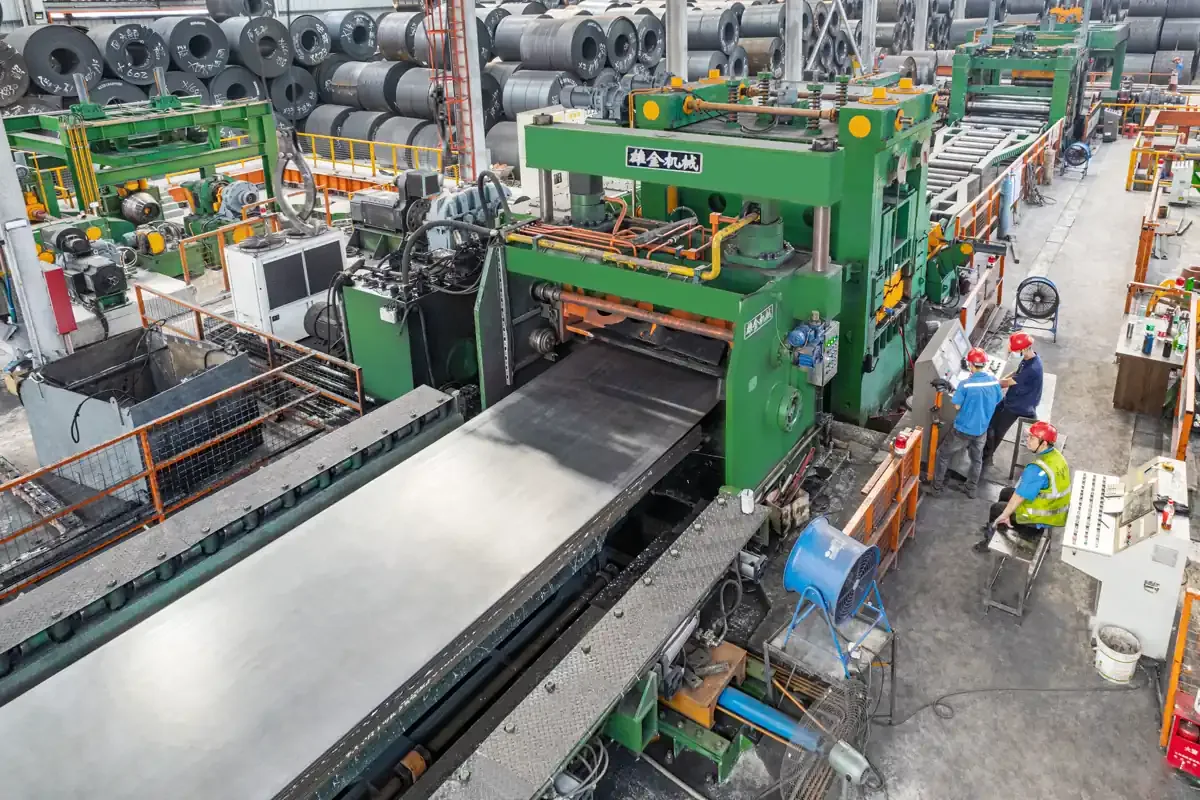
El proceso empieza en la zona de manipulación de bobina. El carro de carga de alta capacidad, el mandril, el desbobinador y el sistema de retención deben soportar la bobina con seguridad y alimentarla a la línea sin movimientos descontrolados. Los rodillos de apriete y el guiado de entrada establecen un recorrido estable de la banda. El centrado de la bobina es crítico porque un descentrado en la entrada puede convertirse en curvatura (camber), carga desigual en los bordes o problemas de longitud de corte más adelante.
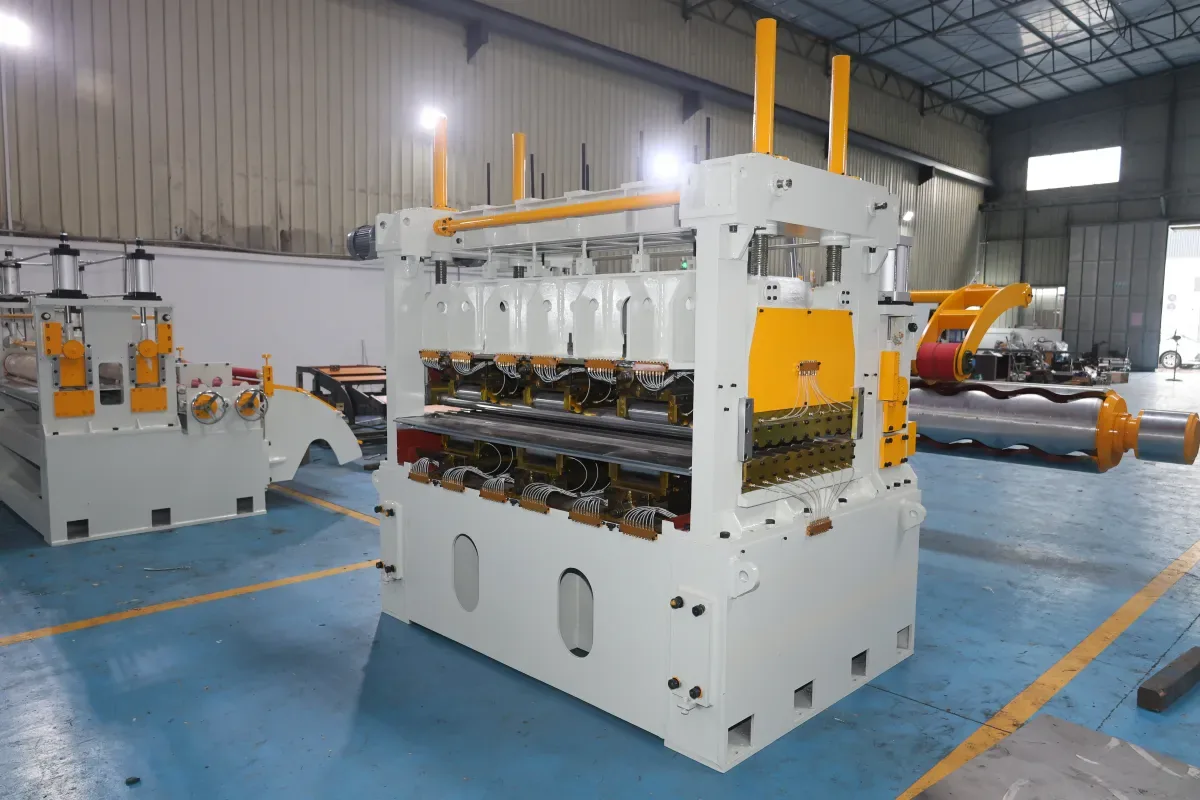
El nivelado es la etapa central. Una niveladora de múltiples rodillos flexiona la banda alternadamente por encima y por debajo del límite elástico para reducir la curvatura de bobina y los defectos de forma. En el procesado de lámina gruesa, la niveladora necesita suficiente apoyo de rodillos, rigidez de bastidor, ajuste hidráulico y un método de ajuste que refleje el grado y espesor reales del material. El objetivo no es la presión máxima, sino una deformación plástica uniforme en todo el ancho y a lo largo, con forma de salida controlada y tensiones residuales aceptables.
Tras el nivelado, la zona de medición y corte convierte la banda continua en lámina comercial. Según la longitud requerida, el ritmo de producción y las características del material, la línea puede usar cizalla de parada, cizalla de seguimiento u otra disposición de corte diseñada. La precisión de alimentación, la holgura de la cizalla, el estado de las cuchillas y la sincronización entre el sistema de medición y la cizalla influyen en el borde acabado. El transporte, el escuadrado y el apilador deben después manejar el volumen de láminas sin dañar bordes ni permitir desplazamientos.
Factores técnicos que deciden el desempeño de la línea
- Fuerza y rigidez estructural. Considere espesor, ancho, límite elástico, diámetro de rodillos, presión de nivelado y fuerzas previstas. Una alta potencia nominal no basta si el bastidor, los rodillos o la hidráulica se deforman bajo carga.
- Tensión y guiado estables. El freno del desbobinador, la presión de los rodillos de apriete, el guiado de bordes y el control de tensión deben coordinarse para que la banda no se combe, derive ni se marque.
- Elección de la cizalla y calidad del borde. La holgura de cuchillas, la rigidez de la cizalla, el estado de las cuchillas y el momento de corte deben verificarse con material representativo, no suponerse del valor de catálogo.
- Medición y automatización. Encoders, medición de longitud, gestión de recetas e interbloqueos dan a la línea repetibilidad y permiten cambios seguros al variar espesor o grado.
- Transporte y mantenimiento. El carro de bobinas, las mesas de transferencia, el apilador, el tratamiento de recortes y los puntos de izaje deben dimensionarse al peso real. El cambio de rodillos y el acceso a la hidráulica afectan el tiempo operativo durante la vida útil.
Consideraciones por material
El acero laminado en caliente puede traer cascarilla, límite elástico variable y tensiones residuales desiguales. Los grados de alta resistencia pueden requerir mayores fuerzas de conformado y condiciones operativas más prudentes. El inoxidable, el titanio y el cobre se comportan distinto en recuperación elástica (springback), fricción, sensibilidad superficial y endurecimiento por deformación. Una línea para múltiples familias de materiales debe diseñarse sobre un rango documentado de grados y un método claro de cambio. No suponga que un solo ajuste da el mismo resultado con todo material.
Los proyectos publicados de XIONGJIN —el proyecto de línea de corte transversal de 1850 mm y el proyecto de cizalla volante 1650— muestran cómo el ancho, el rango de espesores y el método de corte se tratan como entradas propias de cada proyecto. Para aplicaciones de corte longitudinal de lámina gruesa, el proyecto de corte longitudinal de lámina gruesa de 2000 mm aporta otro punto de referencia. Son ejemplos individuales de equipo, no parámetros generales para toda aplicación de acero de 20 mm.
Cómo debe especificar el comprador la línea de 20 mm
Empiece con una matriz de materiales: espesores mínimo y máximo, anchos, grados, límite elástico, pesos de bobina, tamaños de bobina, estado superficial y mix mensual previsto de producto. Añada la longitud de lámina acabada, la tolerancia de ancho, los objetivos de planeidad, los requisitos de borde de corte, el método de apilado, la velocidad de línea y las condiciones disponibles de grúa, superficie y electricidad. Pida al proveedor que confirme los cálculos de fuerza, el diseño de rodillos y bastidor, la capacidad de la cizalla, la filosofía de control, las funciones de seguridad y el procedimiento de pruebas con material representativo.
Las pruebas con muestra tienen valor cuando la línea debe alternar entre bobina pesada laminada en caliente y productos más finos o de mayor resistencia. Pueden mostrar si la estrategia de nivelado propuesta controla la planeidad sin dejar marcas excesivas, si la cizalla logra el borde requerido y si el apilador manipula la lámina acabada con confiabilidad. La aplicabilidad exacta de cualquier configuración de 20 mm sigue dependiendo de la verificación del material y el diseño de la línea.
Conclusión
Una línea de corte transversal y nivelado de lámina gruesa es un sistema coordinado de manipulación de bobina, deformación controlada, medición, corte, apilado y automatización. Para bobina de acero de 20 mm, la decisión de compra más sólida se basa en todo el rango del proceso y en evidencia de pruebas —no solo en la etiqueta del espesor. Una especificación cuidadosa ayuda al centro de servicio a producir láminas más planas y uniformes protegiendo a la vez el equipo, los operadores y la productividad de la etapa siguiente.